Business & Technology
事業・技術紹介
超ハイテン材のプレス加工技術を核に、
自動車用プレス部品・組立部品を開発から製造・販売まで一貫体制でお届けしています。
事業概要
課題 — 軽さと強さの両立
クルマは今、燃費・電費のために「軽く」、衝突安全のために「強く」という、相反する要求を同時に突きつけられています。EV化で車体が重くなるほど、この課題は深刻になります。
解決 — 鋼板の限界を超える
答えは、より強い鋼板を、より精密に成形する技術。1180MPa級の冷間プレスと1470MPa級のホットスタンプ、そして金型の内製。この組み合わせが「薄くて強い部品」を実現します。
未来 — EV時代の部品へ
バッテリーを衝撃から守るケースなど、EV・HEVならではの新しい部品づくりが始まっています。次世代のクルマ社会を、九州から骨格で支えていきます。
クルマの「骨格」を、一貫体制でつくる。
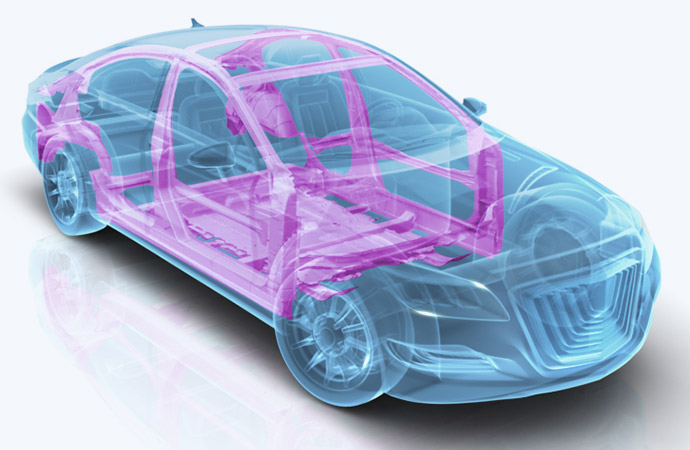
東プレ九州は、自動車の車体骨格を構成するプレス部品・組立部品の専門メーカーです。センターピラーやサイドシルなど、衝突時に乗員を守る最も重要な部品を、開発から金型製作・プレス成形・溶接組立・検査まで一貫体制で生産しています。
私たちの部品は国内の大手自動車メーカーに納入され、世界各国を走るクルマに使われています。
ものづくりの流れ
技術センター(金型工場)での金型づくりから、久留米・苅田の生産工場での量産まで。
設計・金型・生産が一体となった体制で、クルマの骨格部品をつくっています。
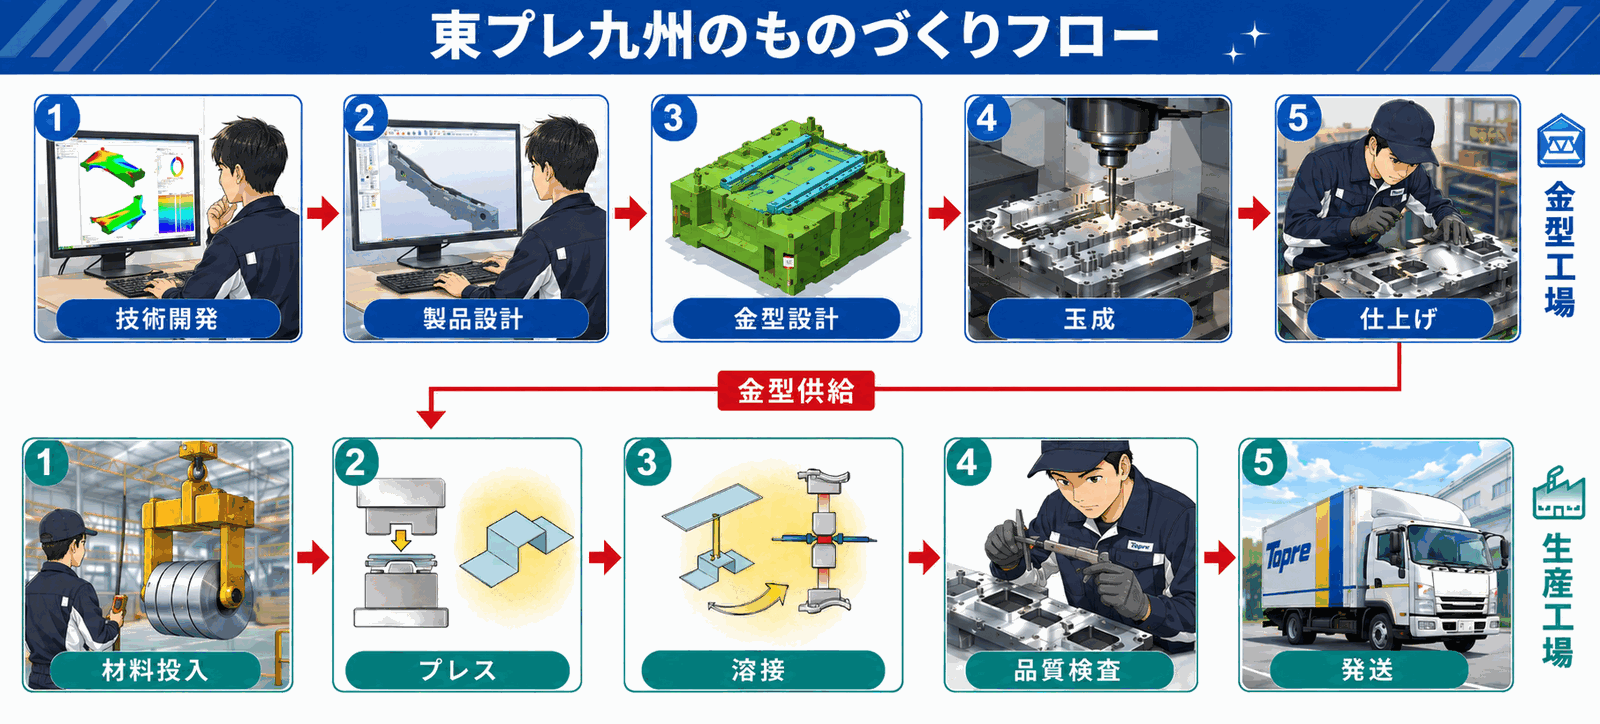
※横にスクロールしてご覧いただけます。
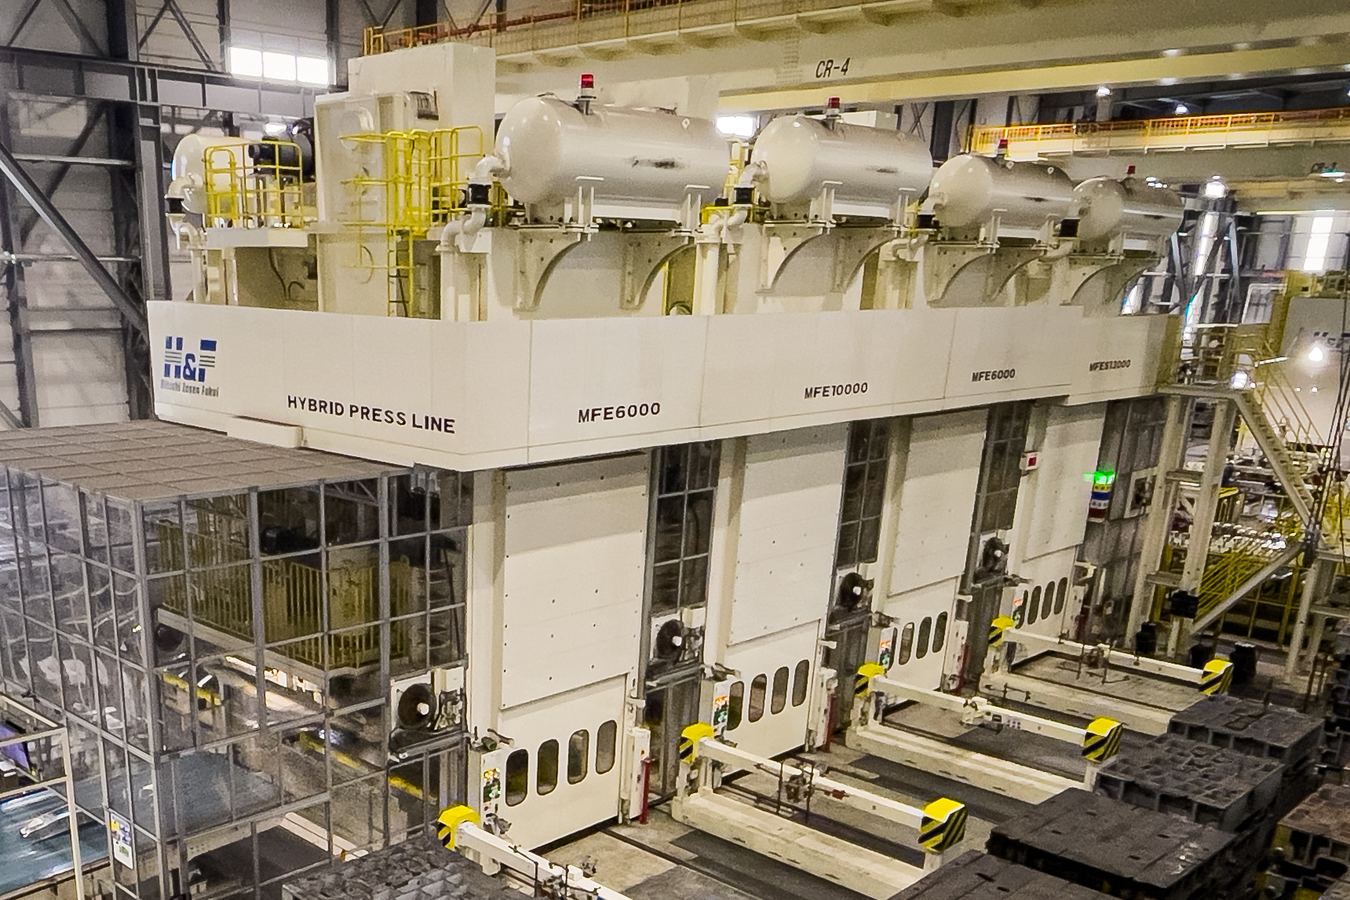
超ハイテン材プレス加工
超ハイテン材(超高張力鋼板)は、一般に引張強度980MPaを超える特別な鋼板です。強度が高いほど加工は難しくなりますが、東プレ九州は冷間プレスで1180MPa級の加工を実現しています。1180MPaとは、1平方ミリメートル——鉛筆の芯の断面ほどの面積で、約120kgの力に耐えられる強度です。
薄くても強い超ハイテン材を使うことで、部品を軽くしながら衝突安全性を高める——クルマの燃費・電費の向上と安全性能の両立に貢献する、需要がますます高まっている技術です。
- 1180MPa級の冷間プレス成形
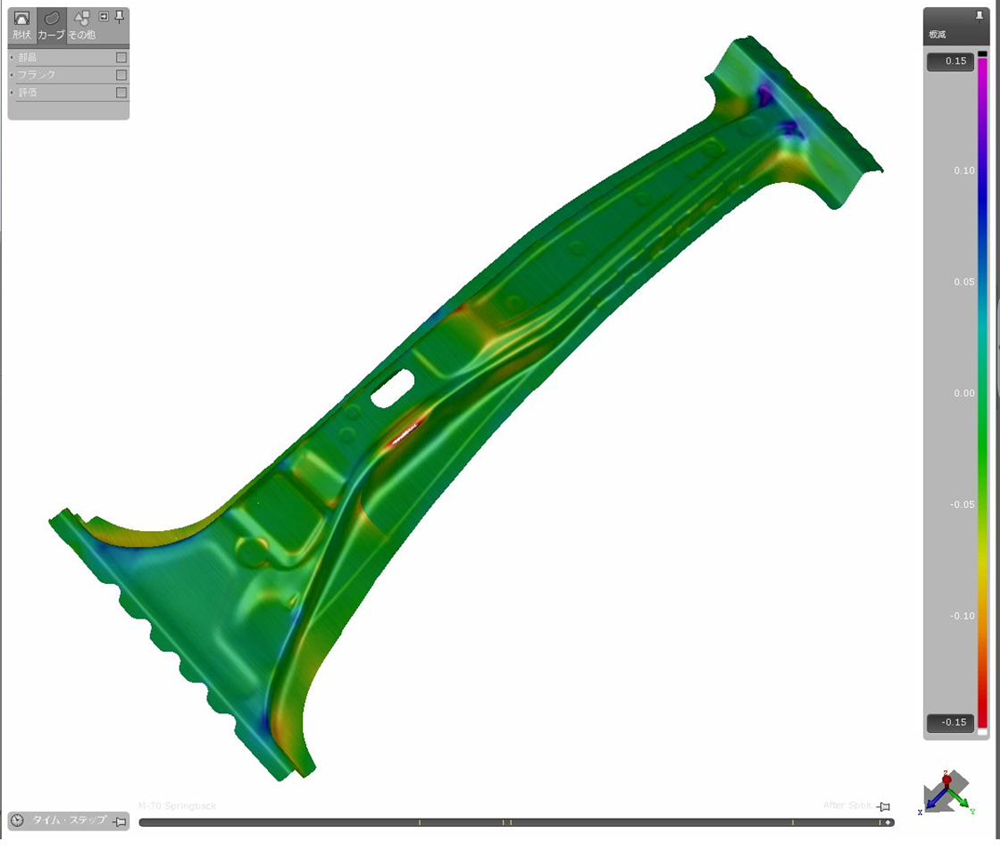
- スプリングバック(成形後の変形)を抑える高精度技術
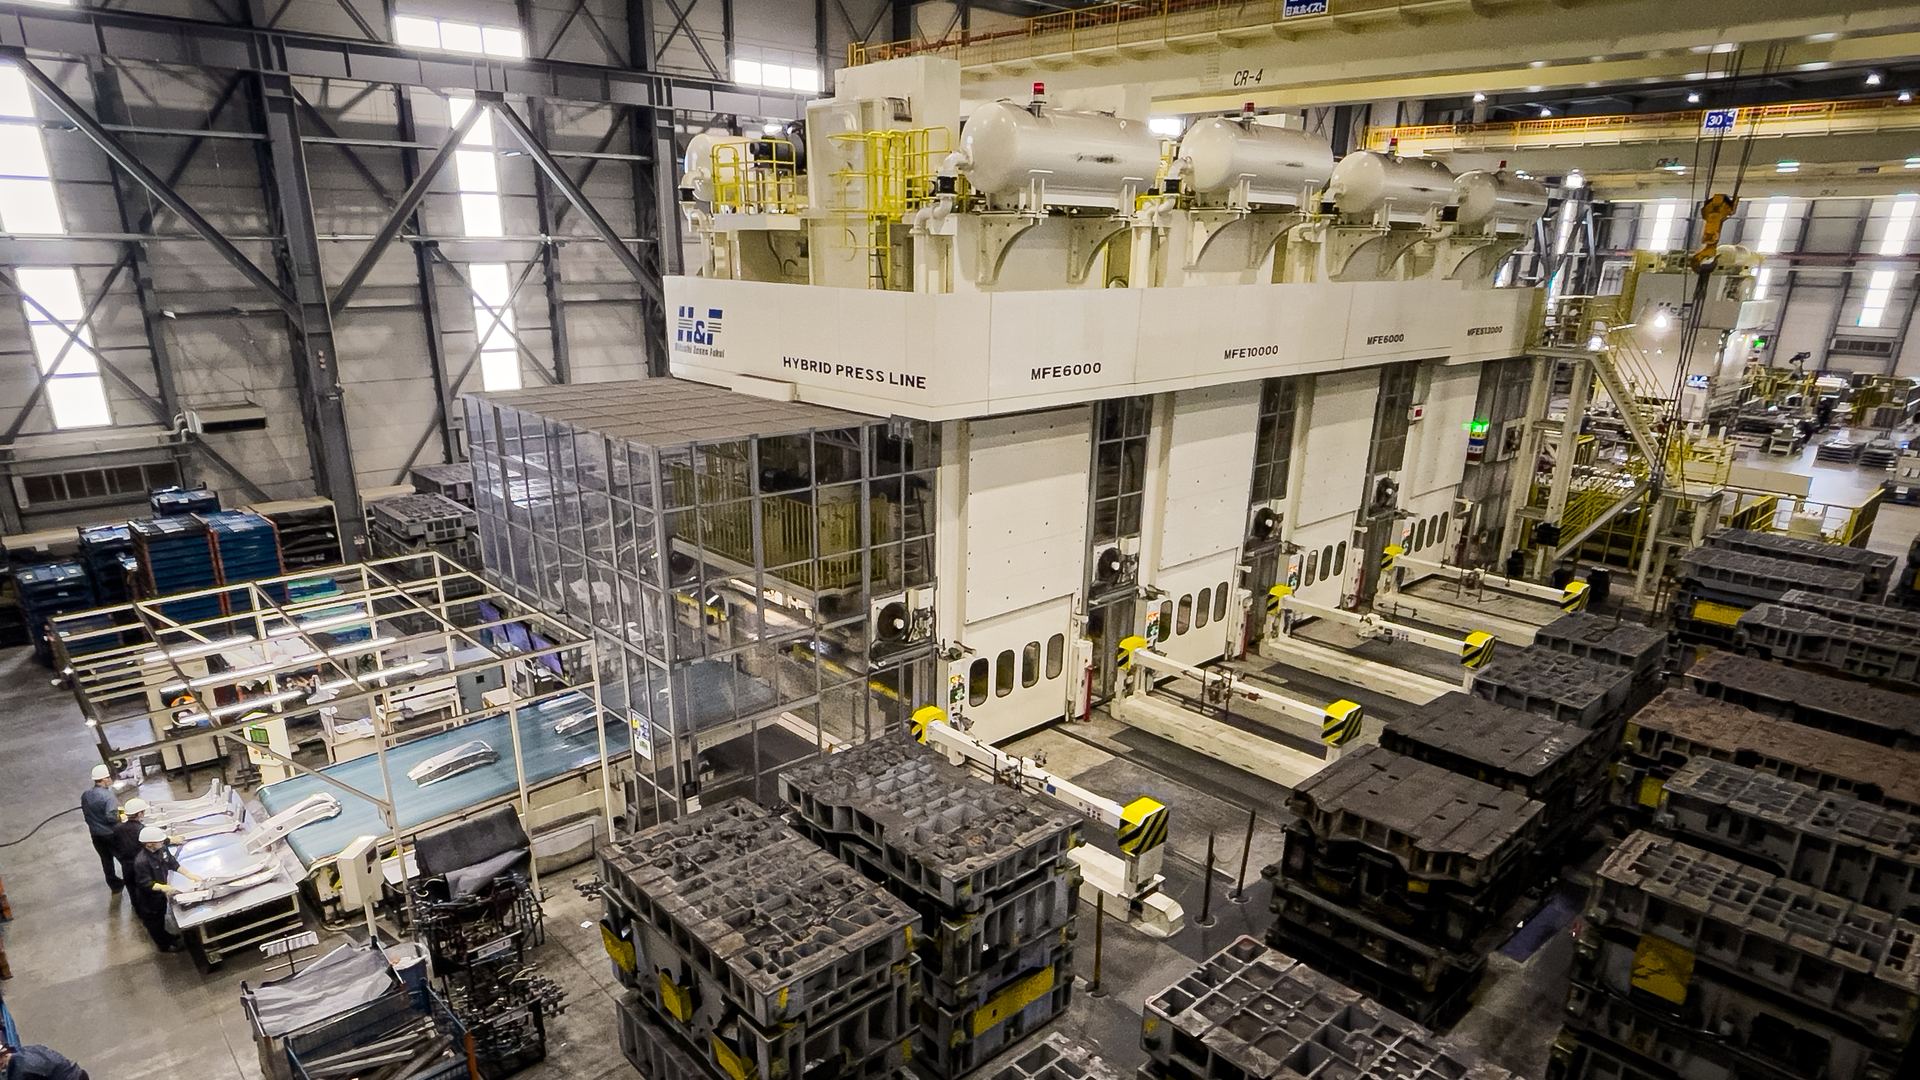
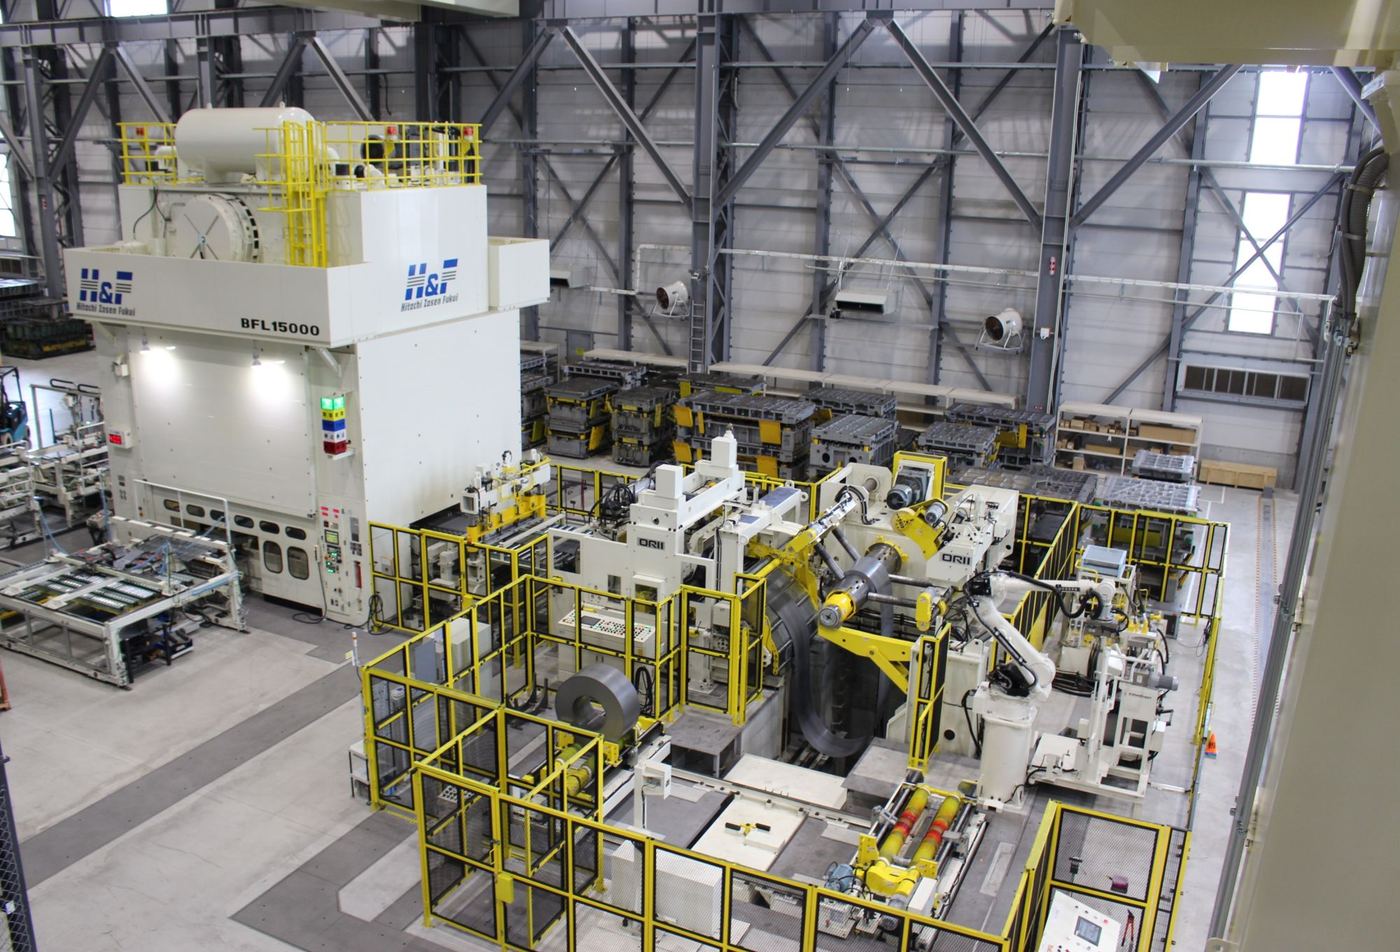
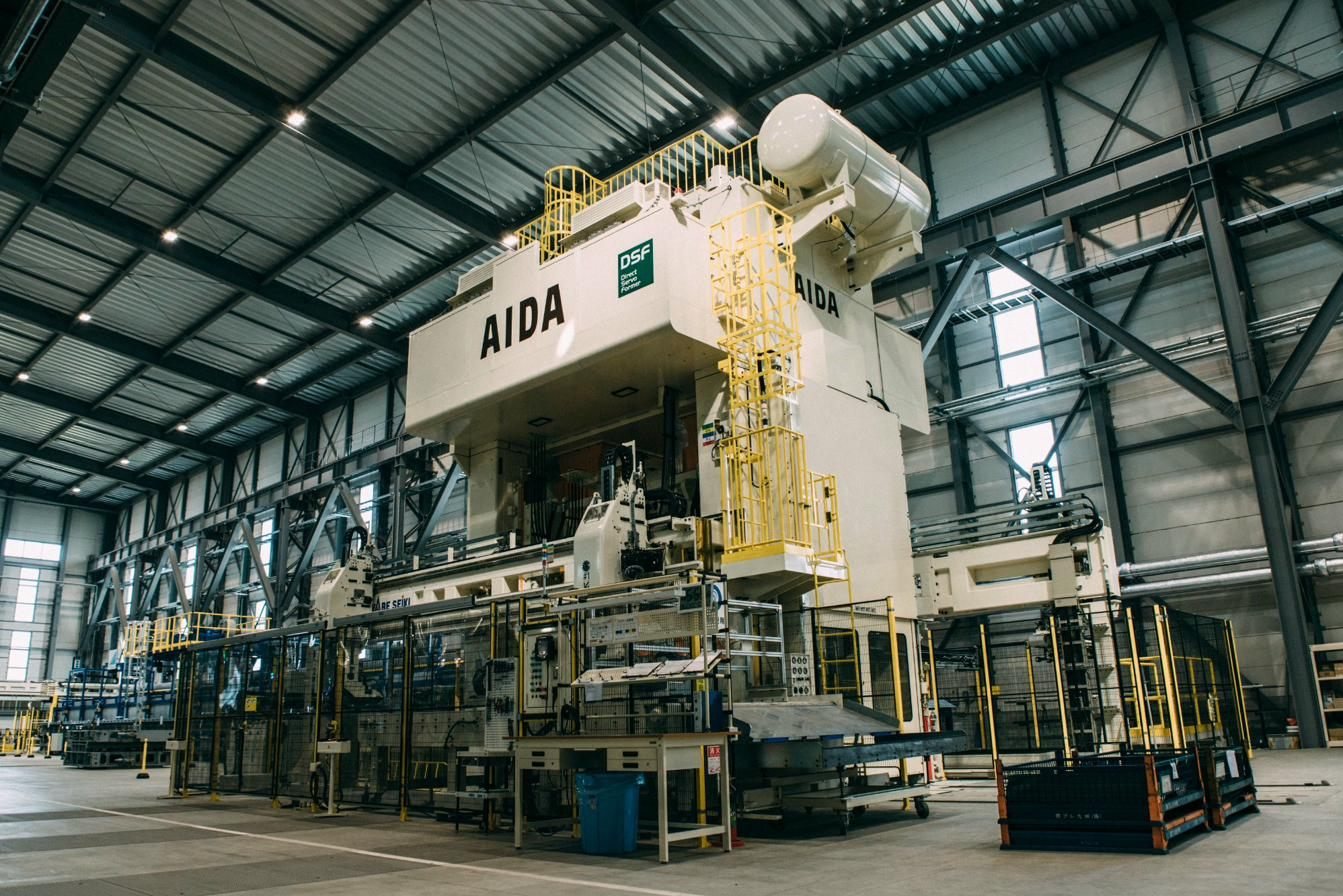
- 3000t大型プレス機による量産体制
ホットスタンプ工法
鋼板を約900℃に加熱し、金型の中で成形と同時に急冷・焼入れを行う——それがホットスタンプ工法です。この工法により、冷間プレスでは困難な1470MPa級という超高強度の部品を一体成形で量産しています。
1470MPaとは、1平方ミリメートルあたり約150kgに耐える強度。この「極限の強度」を持つ部品が衝突時の車体の変形を抑え、乗る人の命を守ります。
- 約900℃の加熱と、金型内での成形・焼入れの同時実施
- 1470MPa級の超高強度部品を量産
- 苅田工場の最新鋭ホットスタンプラインで生産
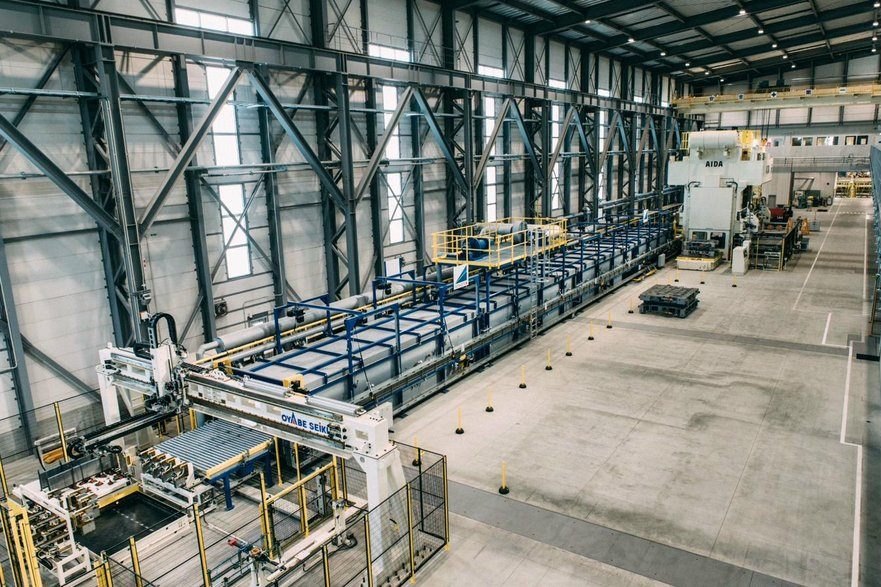
2つの工法の使い分け
部品に求められる強度・形状・コストに応じて、冷間プレスとホットスタンプを使い分けています。
| 超ハイテン材 冷間プレス | ホットスタンプ工法 | |
|---|---|---|
| 成形温度 | 常温 | 約900℃に加熱して成形・金型内で急冷 |
| 到達強度 | 1180MPa級 | 1470MPa級 |
| 向いている部品 | 高い寸法精度と生産性が求められる骨格部品 | 冷間では成形が難しい、超高強度・一体成形の部品 |
| 主な設備 | 3000tプレス機(久留米工場) | ホットスタンプライン(苅田工場) |
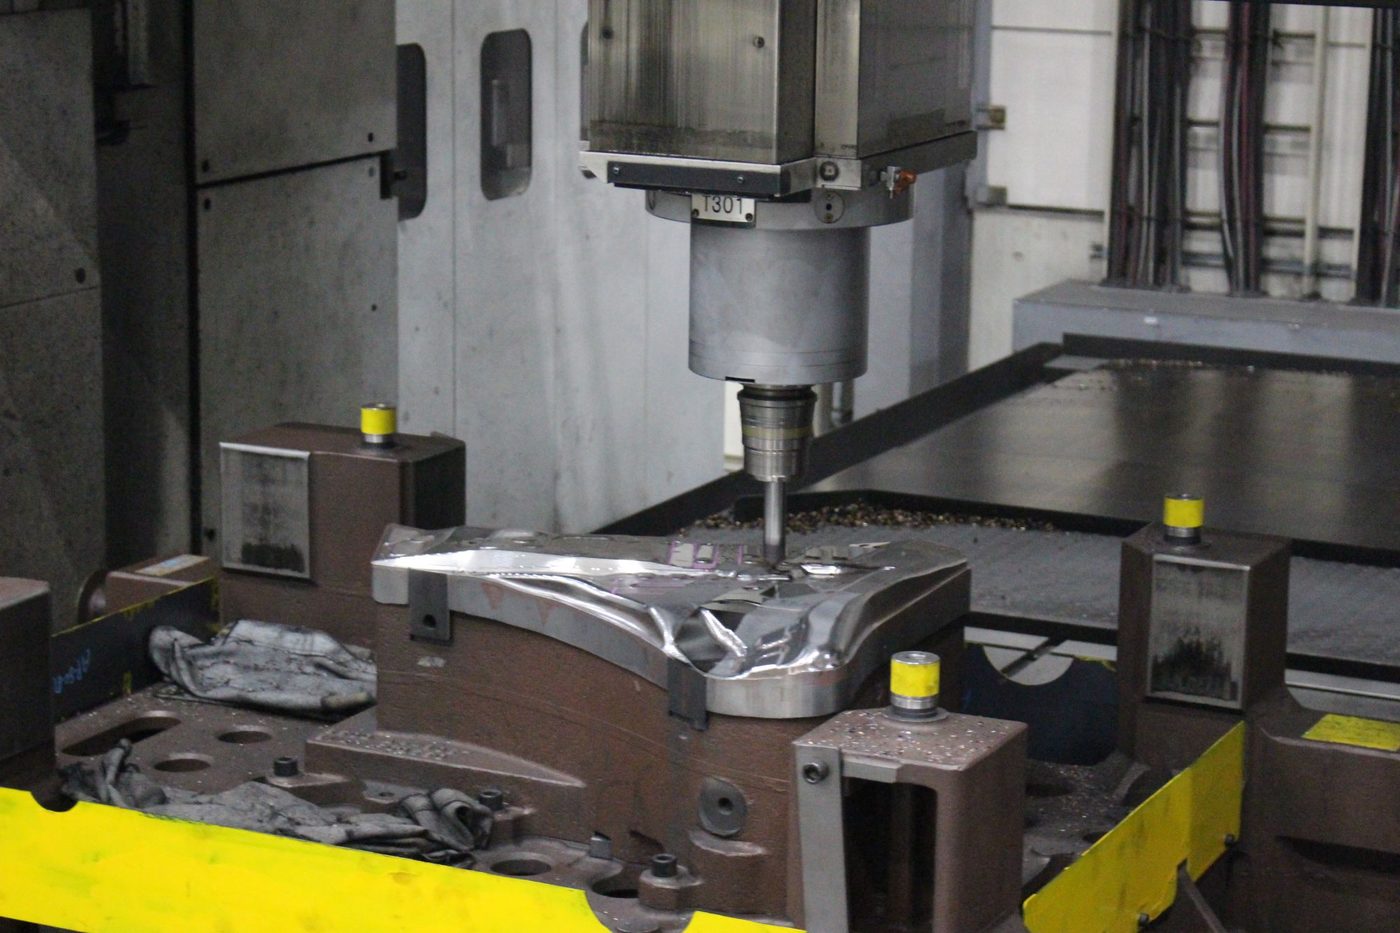
金型技術 — 設計から製造まで内製化
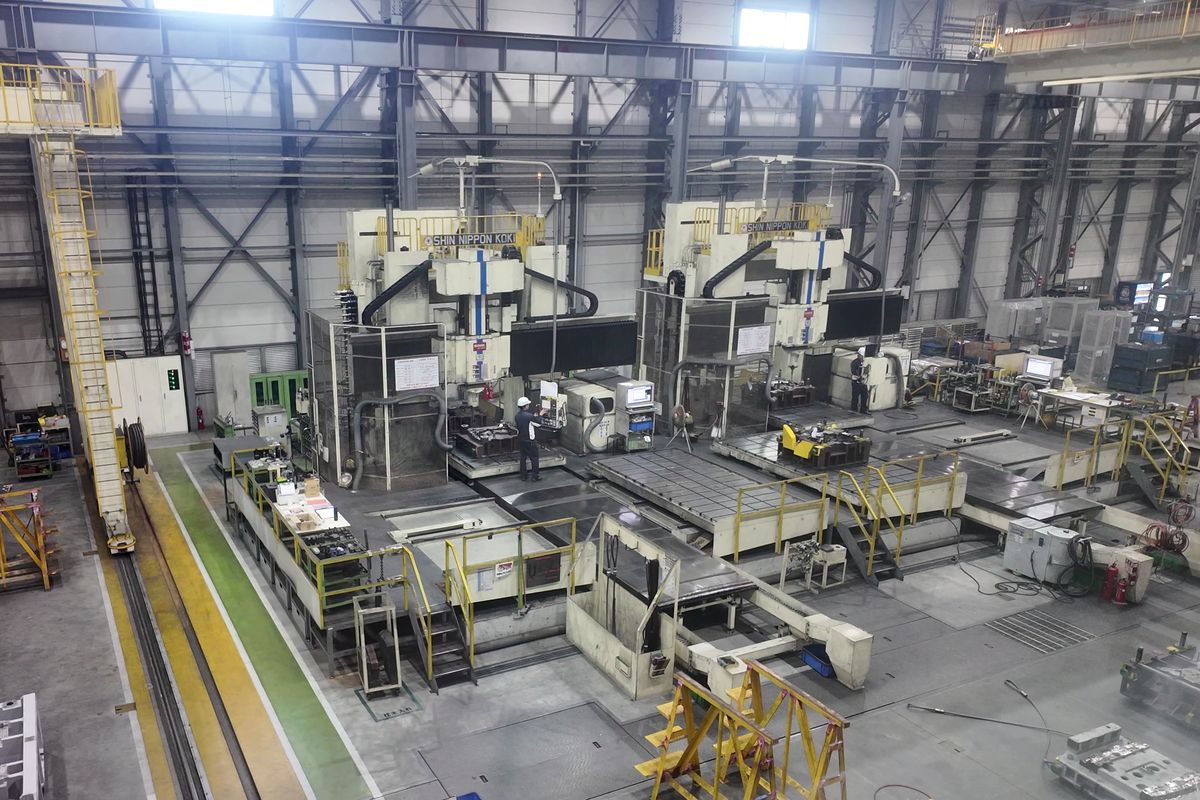
プレス部品の品質は、金型で決まります。東プレ九州は2015年に技術センターを設立し、プレス金型の設計・製造を自社内で完結できる体制を整えました。
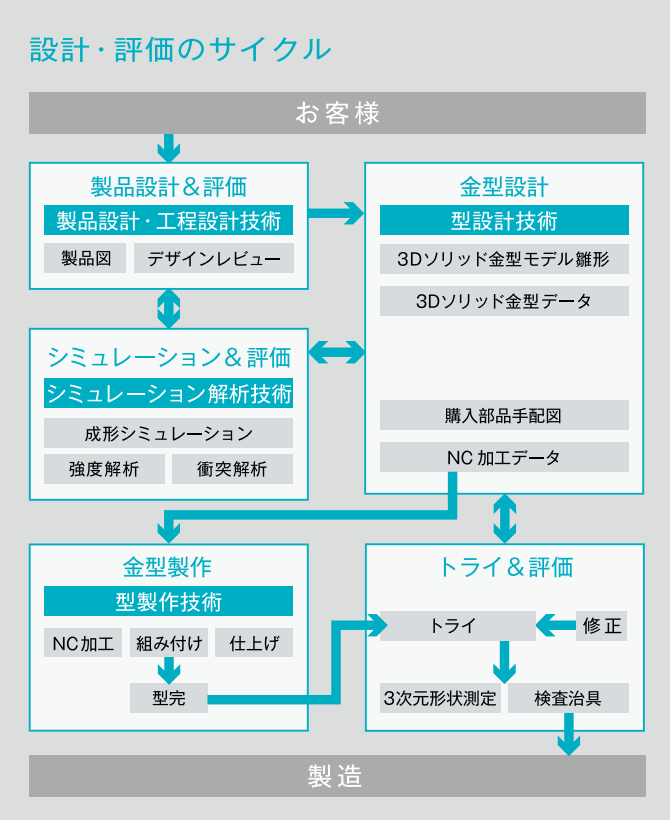
製品設計の段階から成形シミュレーション(CAE解析)で量産性を検証し、大型NC工作機械で高精度に加工。トライ・評価を重ねて量産金型に仕上げます。この一貫体制が、開発スピードと品質の両方を支えています。
品質保証
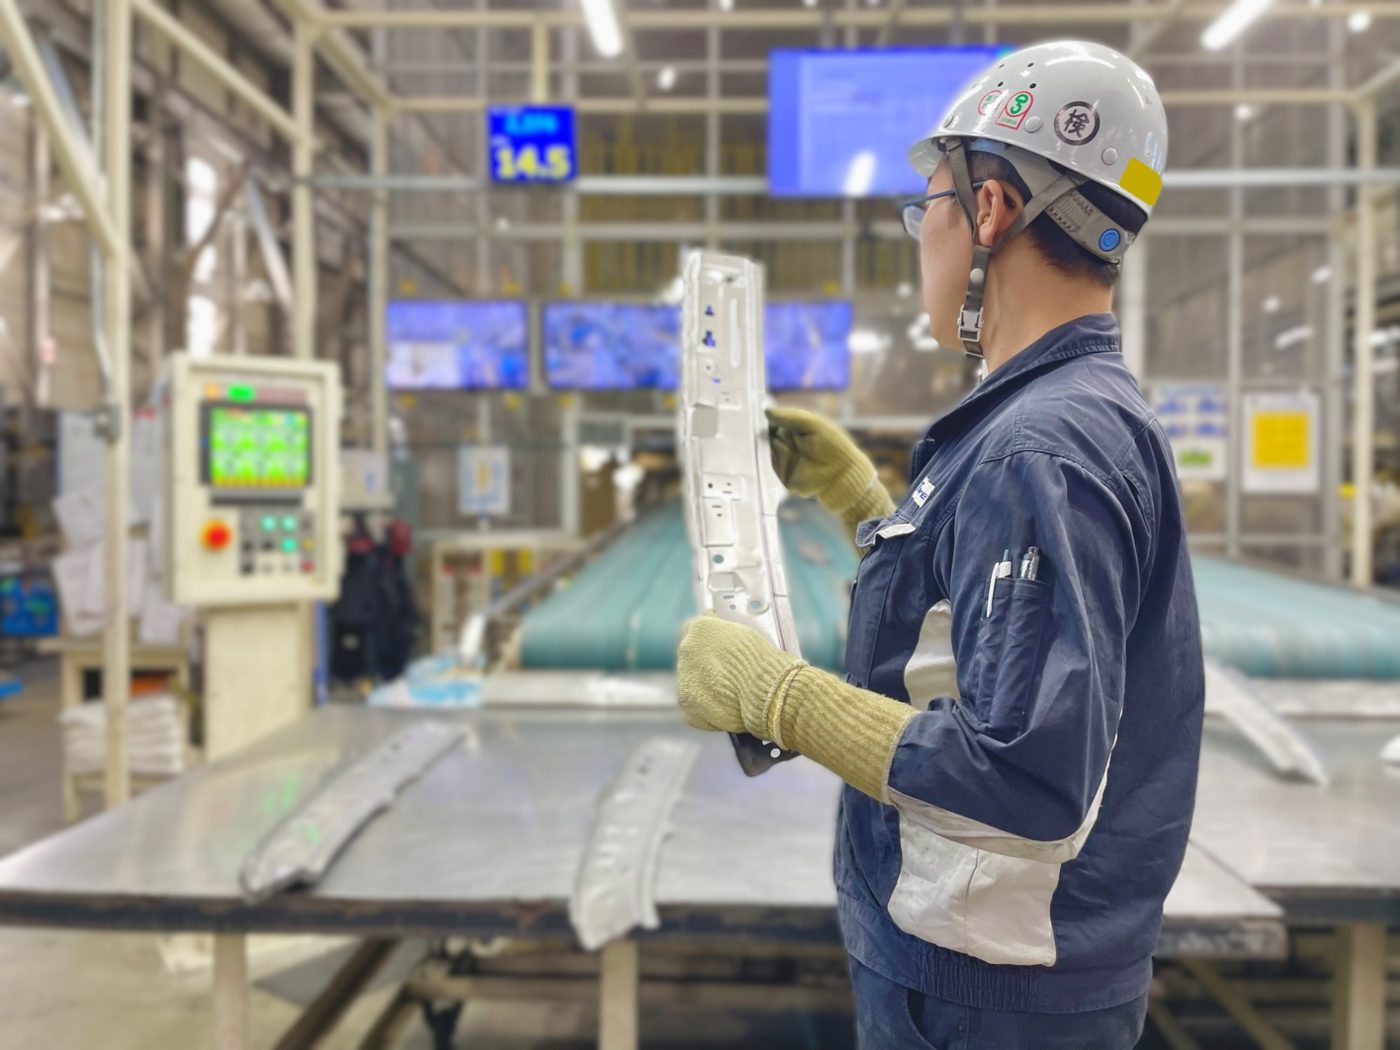
クルマの安全を支える骨格部品には、一切の妥協が許されません。東プレ九州は、品質マネジメントシステムの国際規格に基づく管理体制のもと、材料の受け入れから出荷まで、全工程で品質をつくり込んでいます。
お客様の要求品質に応え続けてきた実績が、私たちの誇りです。
- 国際規格に基づく管理体制 — ISO 9001/ISO 14001(2004年統合認証)のもとで品質を管理しています。品質方針の全文を見る ›
- 全工程での品質のつくり込み — 材料の受け入れからプレス・溶接・検査・出荷まで、各工程で品質を確認しています。検査工程を見る(バーチャル工場見学)›
- 現場発の改善活動 — 品質月間には、QCサークル活動・改善活動・不良発見の各部門で成果を挙げたチーム・個人を表彰しています。品質表彰の様子を見る ›
東プレ九州が手がける主要構造部品
各マーカーをクリック・タップすると、部品の詳細をご覧いただけます。
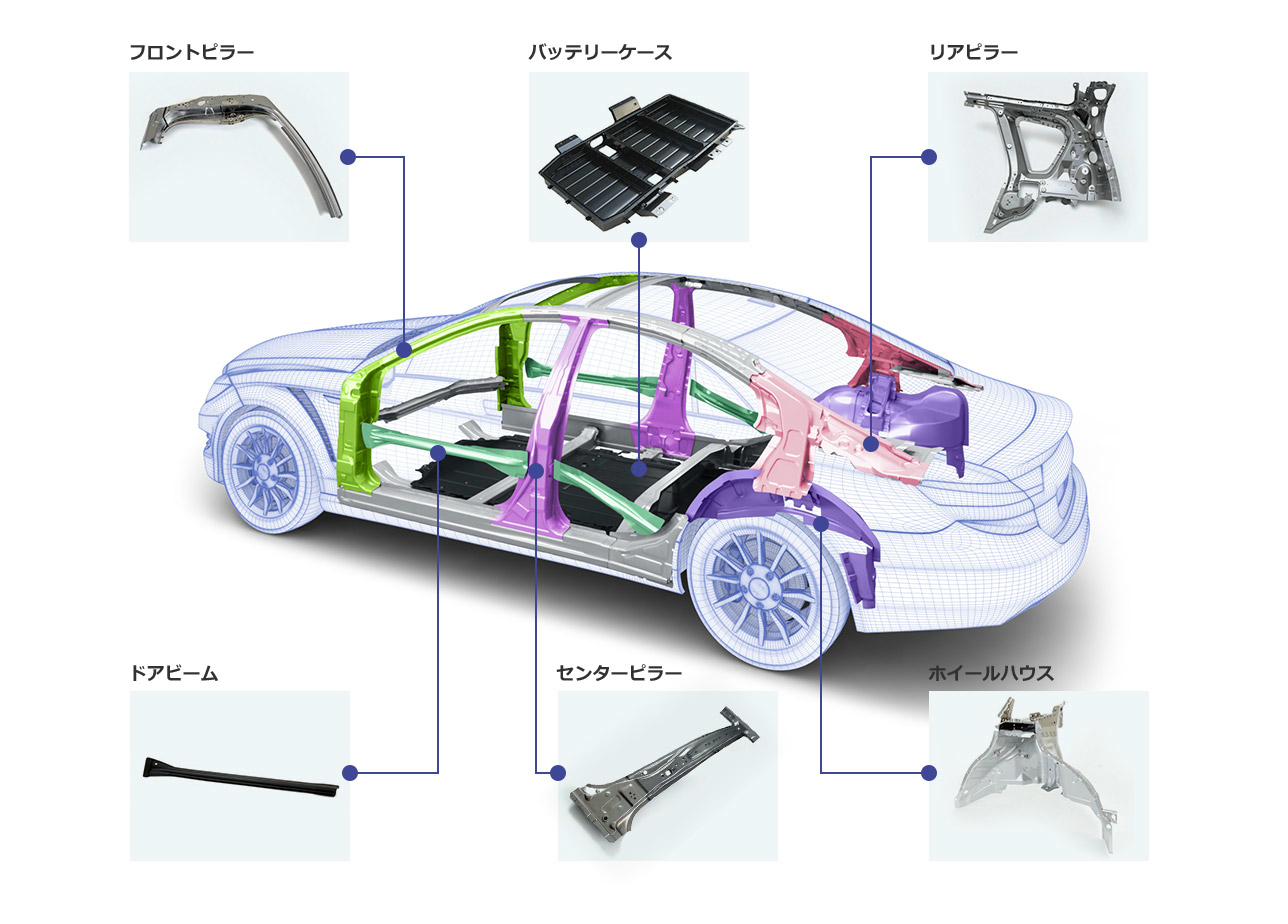
このほかにも、サイドシル・リアパネル・フロントピラーロア・組立部品(ASSY)など、車体骨格を構成する多彩な部品を手がけています。
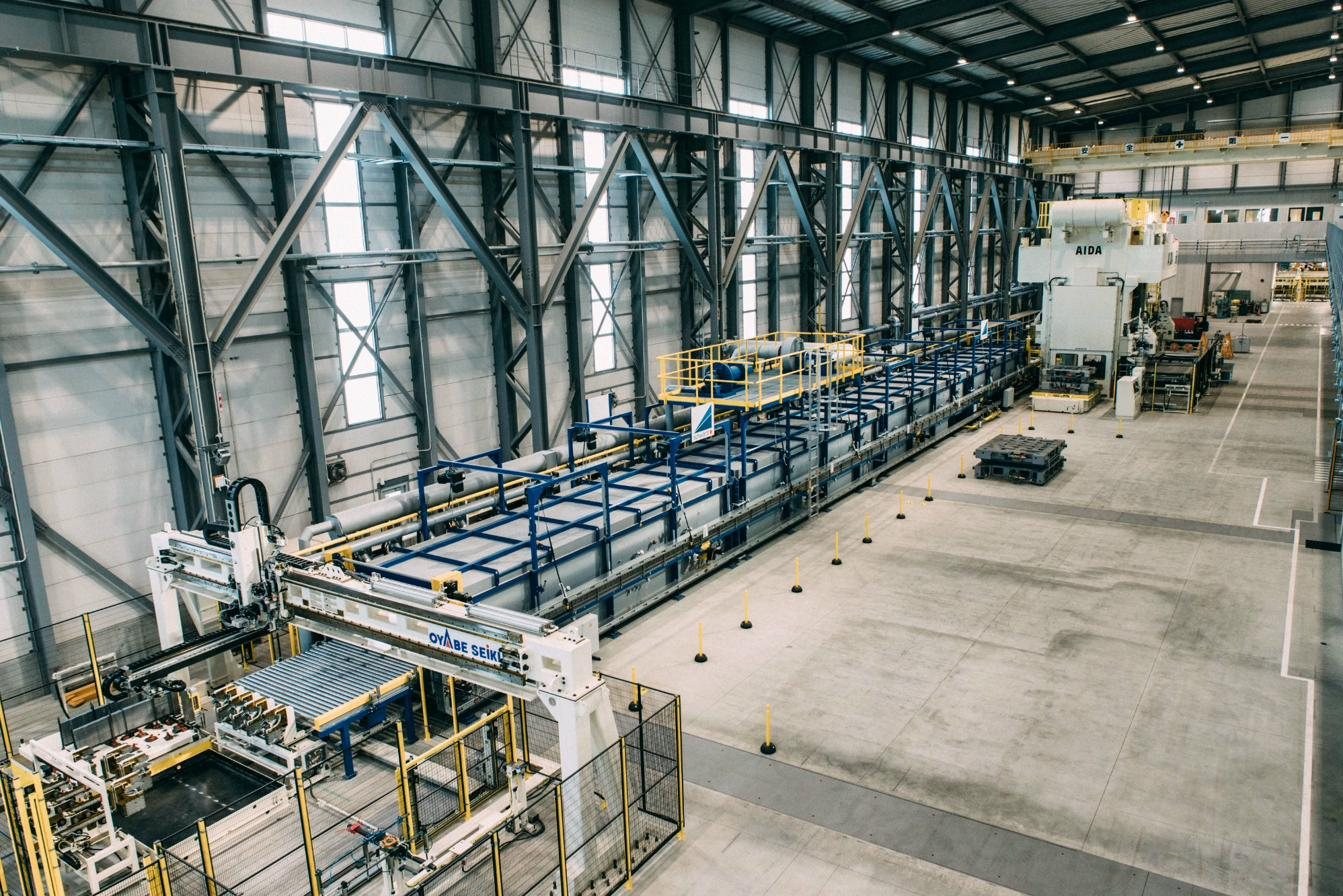
プレスの現場を、60秒で。
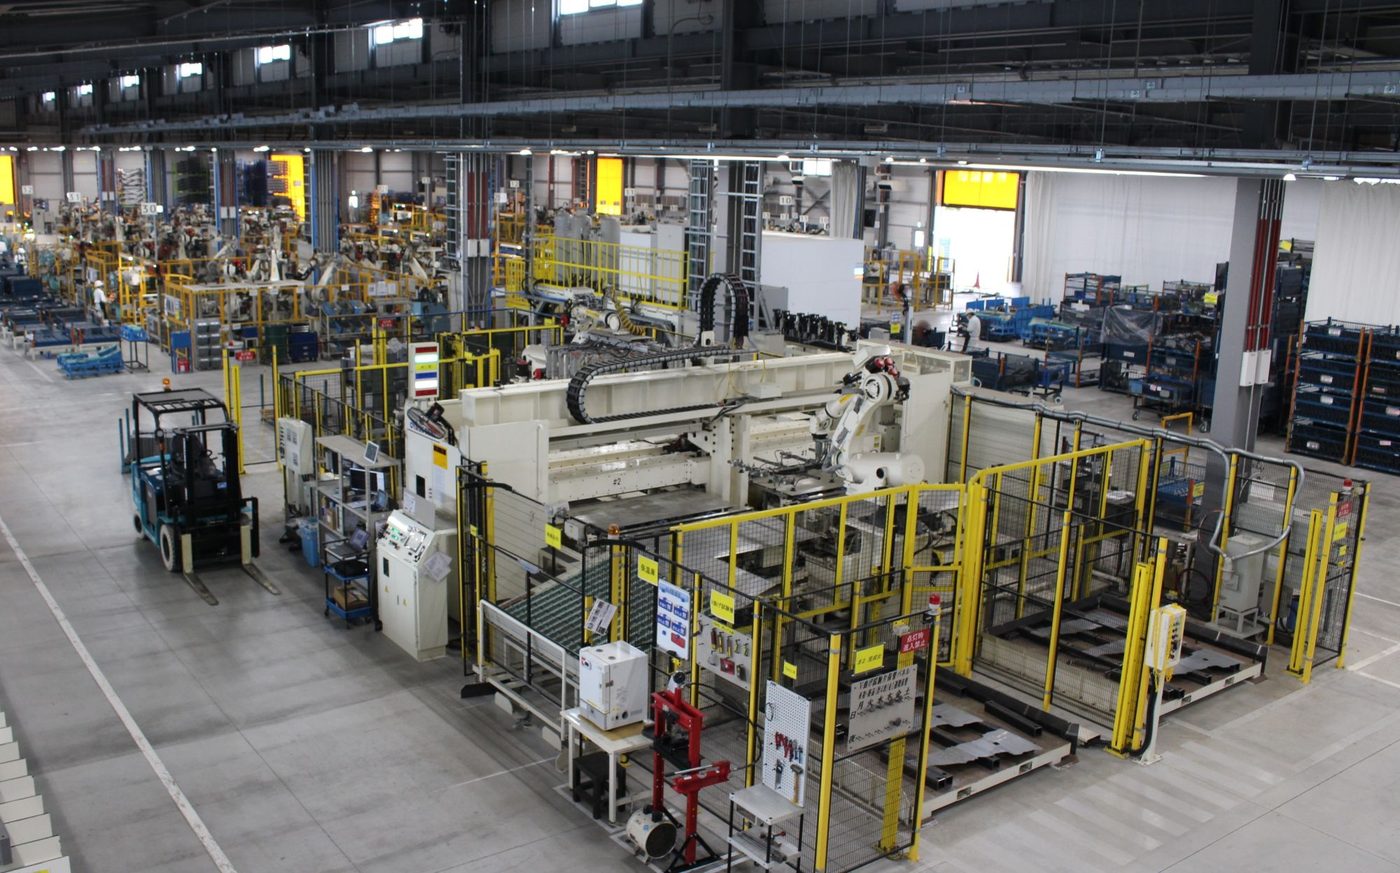
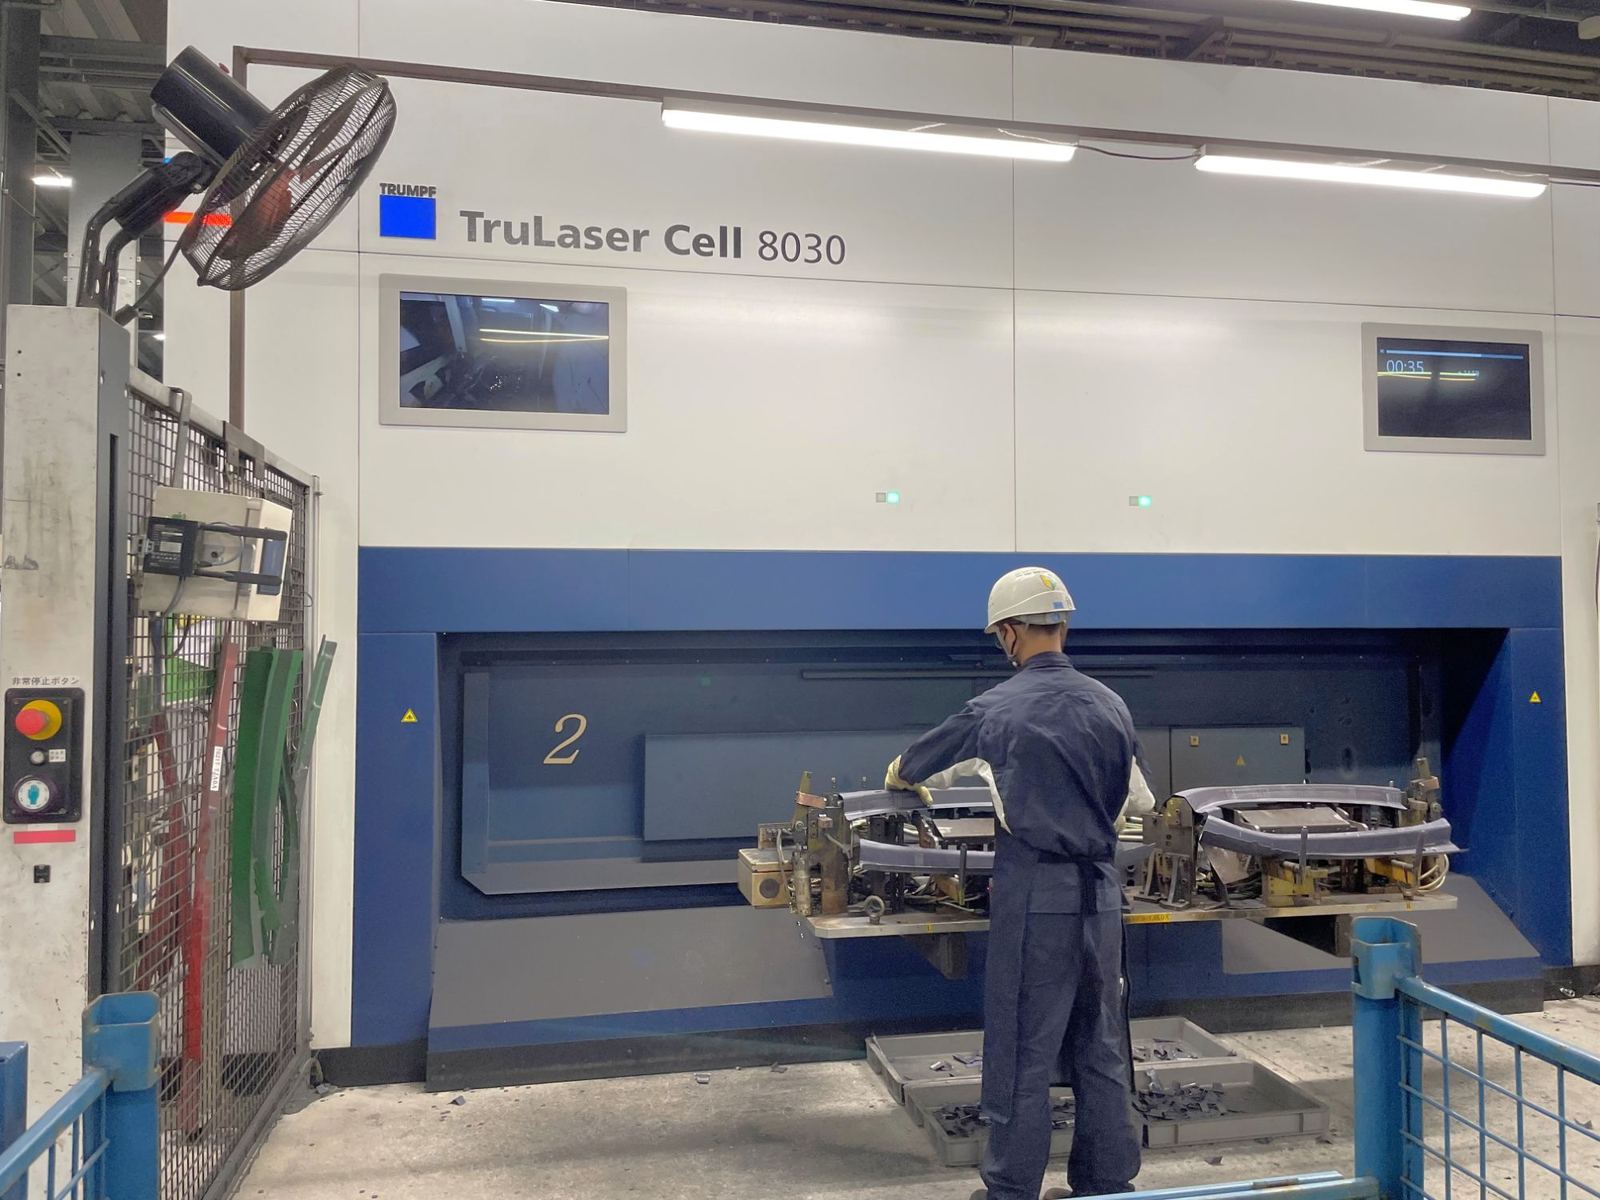
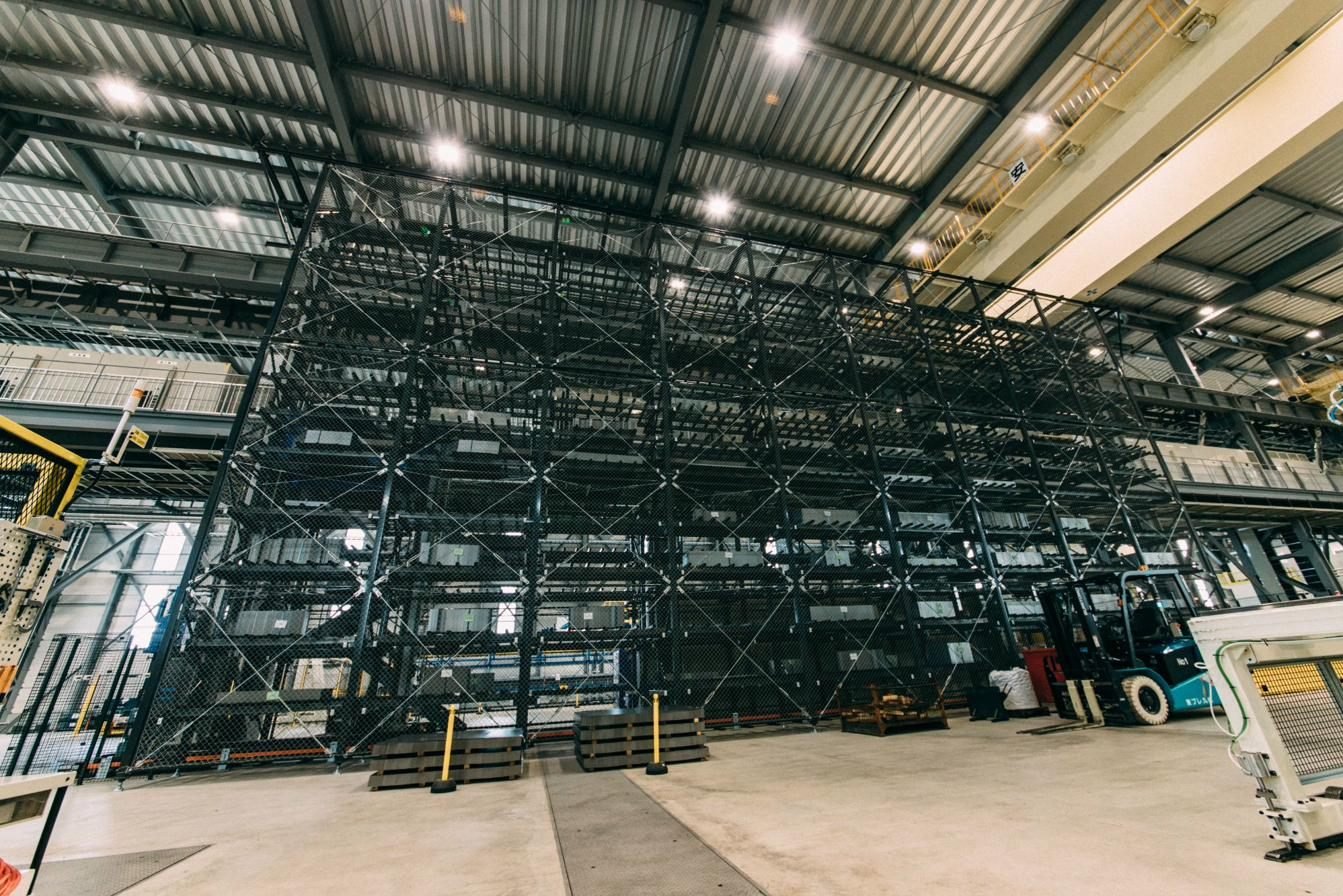
3000tプレス機から金型・検査まで。実際の生産現場をダイジェストでご覧いただけます(音声なし)。
60秒ダイジェスト音声なし
用語解説
このページに出てくる技術用語を、はじめての方にも分かるように短く説明します。
- 超ハイテン材(超高張力鋼板)
- 引張強度がおおむね980MPa以上の非常に強い鋼板。薄くしても強度を保てるため、車体を軽くしながら衝突安全性を高められます。硬い分だけ成形が難しく、金型技術とプレス機の能力が問われます。
- ホットスタンプ(熱間プレス)
- 鋼板を約900℃に加熱して柔らかい状態で成形し、金型の中で急冷して焼入れする工法。冷間では成形できない超高強度(1470MPa級以上)の部品を、複雑な形状でつくることができます。
- 焼入れ
- 高温に熱した鋼を急速に冷やして硬くする熱処理。ホットスタンプでは、成形と同時に金型の中で行われます。
- スプリングバック
- プレスで曲げた鋼板が、金型から離れたときに弾性で少し元の形に戻ろうとする現象。強度の高い鋼板ほど大きく、金型の設計段階で戻り量を見込んで補正します。
- サーボプレス
- サーボモーターでスライドの速度や位置を自在に制御できるプレス機。材料や形状に合わせて成形の途中で速度を変えられるため、割れやスプリングバックを抑えやすくなります。
- ブランキング
- コイル状の鋼板から、成形前の素材(ブランク)を必要な外形に打ち抜く工程。プレス成形の最初のステップです。
- 玉成(ぎょくせい)
- 完成した金型で試し打ちをしながら、金型の面を職人が手作業で磨き・調整し、狙いどおりの形と寸法の部品ができるように仕上げること。スプリングバックの補正など、機械では追い込みきれない精度を人の手と目で仕上げます。
- CAE解析
- コンピューター上で成形をシミュレーションし、割れ・しわ・スプリングバックなどを試作前に予測する技術。金型の設計精度を高め、試作回数と開発期間を減らします。