
Virtual Factory Tour
クルマになる、その前の現場へ。
東プレ九州 バーチャル工場見学
ふだんは入れない工場の中を、画面の中で。
1枚の鋼板がクルマの骨格になるまで、8つのストップを映像と写真で巡ります。
工場の中は、ふだん見ることができません。
このページでは、ものづくりの流れに沿って、
1枚の鋼板がクルマの骨格部品になるまでを、8つのストップで巡ります。
所要時間は、およそ5分です。
※映像と写真は、実際の現場で撮影したものです。
映像は音声なしで、上の「映像を止める」でまとめて止められます。
見学中に、見つけてほしい4つのしるし
写真や映像の中で探してみてください。どれも「安全は全てに優先する」を現場で形にしているものです。
- 床の白線人が歩く通路の目印。機械と人の動線を分けています。
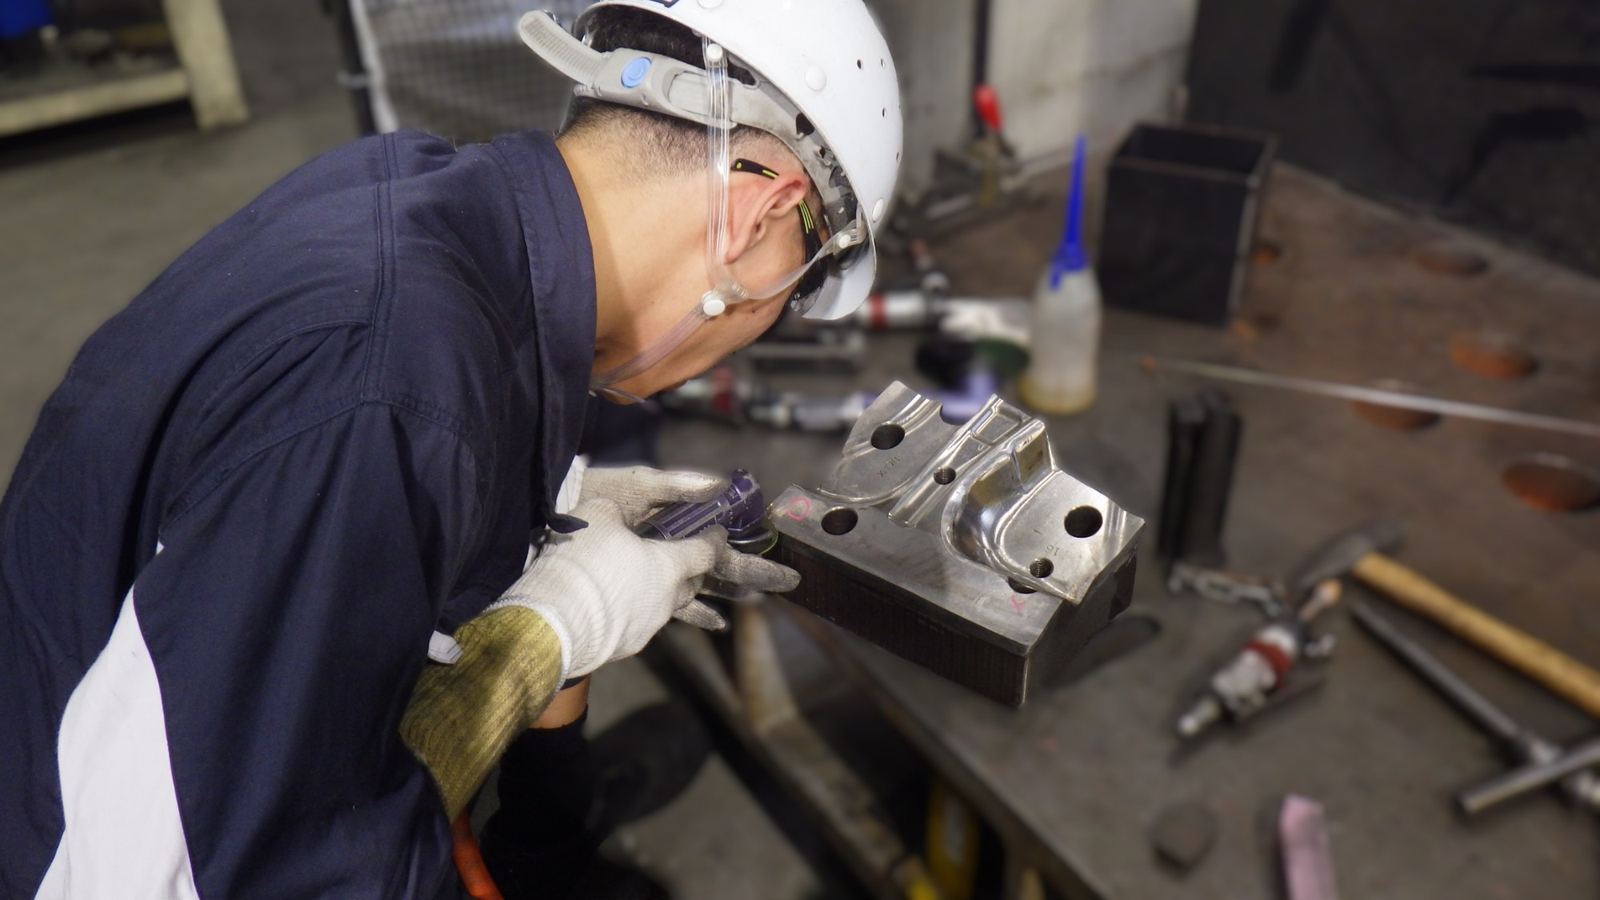
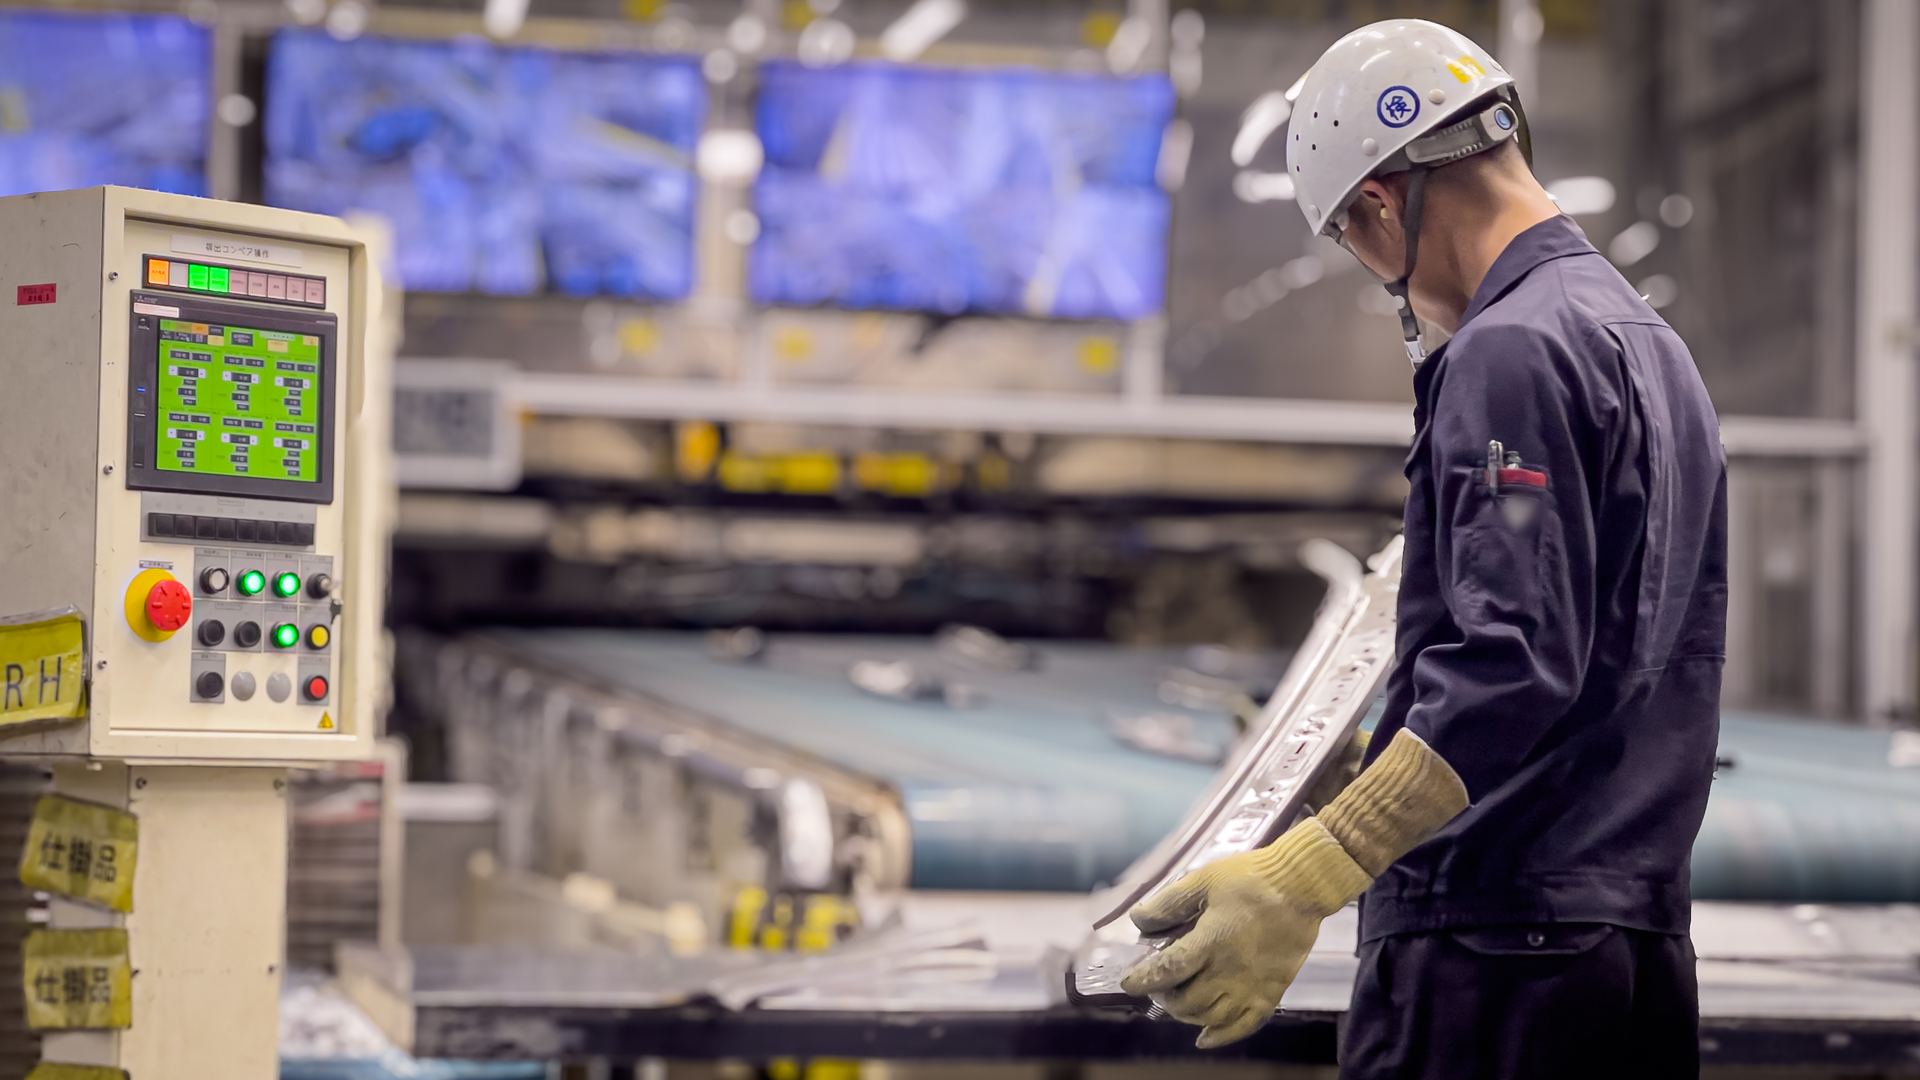
- ヘルメット・保護面・手袋金型仕上げや溶接の写真で、作業者が身に着けているもの。
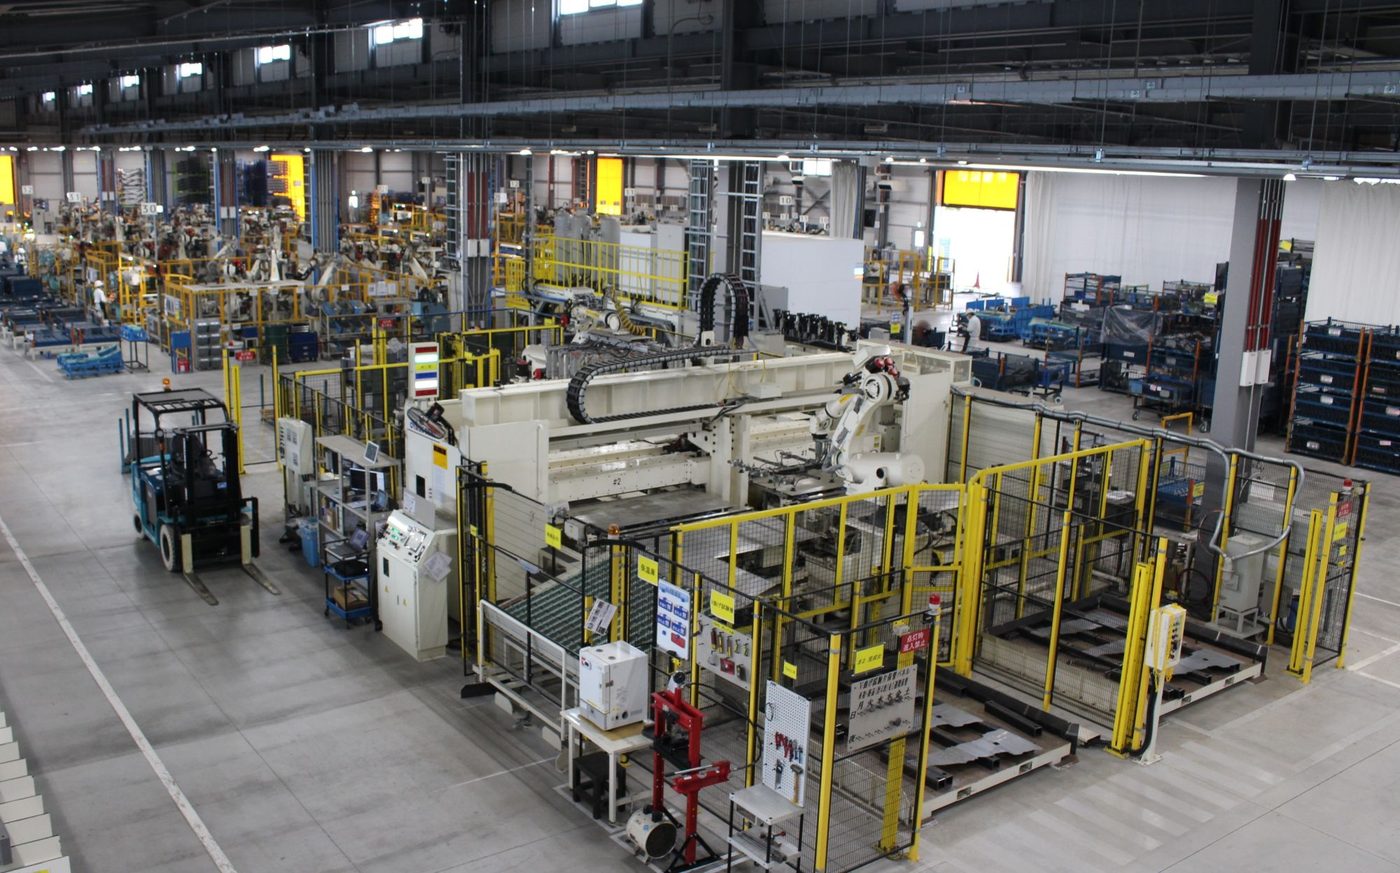
- 黄色い安全柵と自動化設備溶接ロボットは、黄色い安全柵の内側で動きます。
- 整った床と置き場整理・整頓などの「5S」で、床や置き場を整えています。 安全衛生の取り組み ›
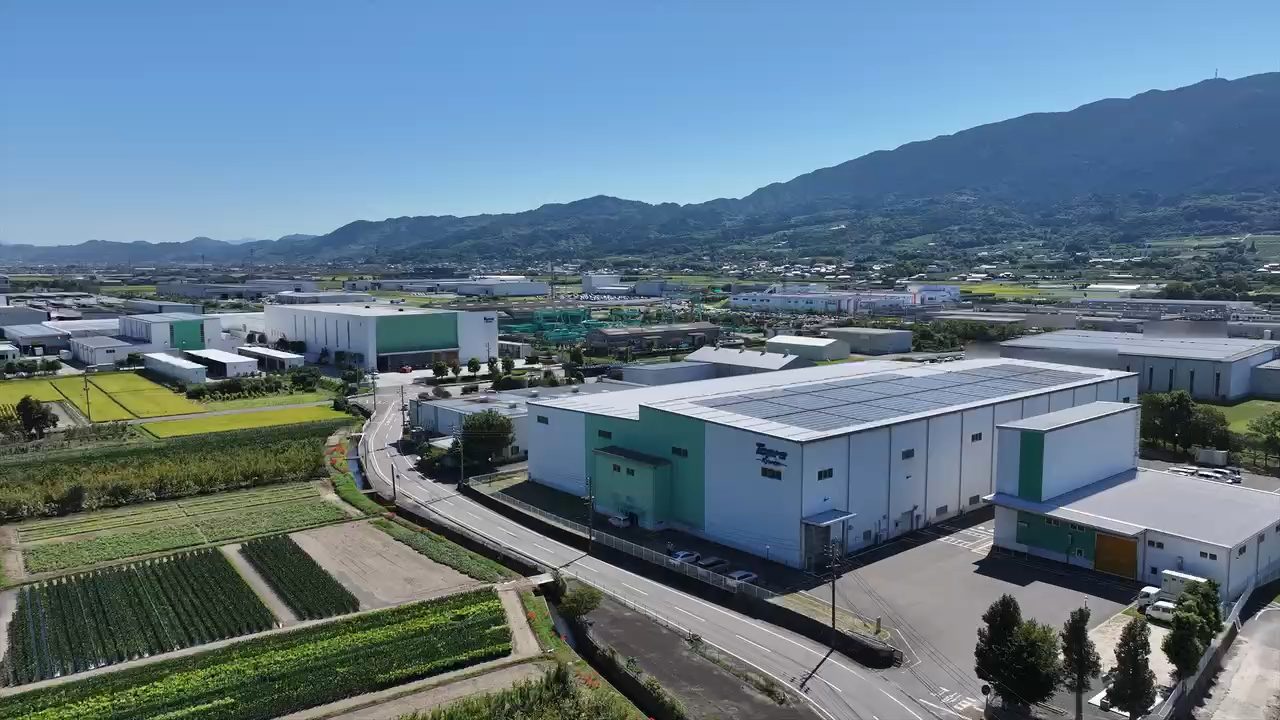
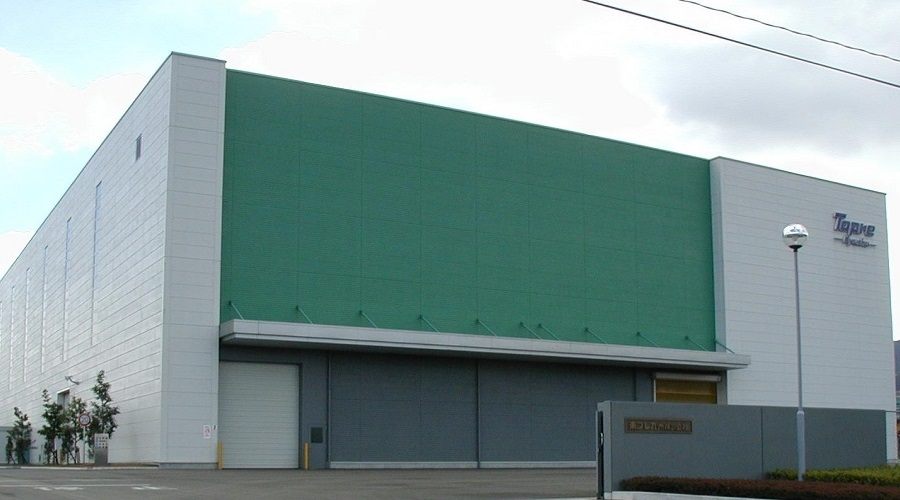
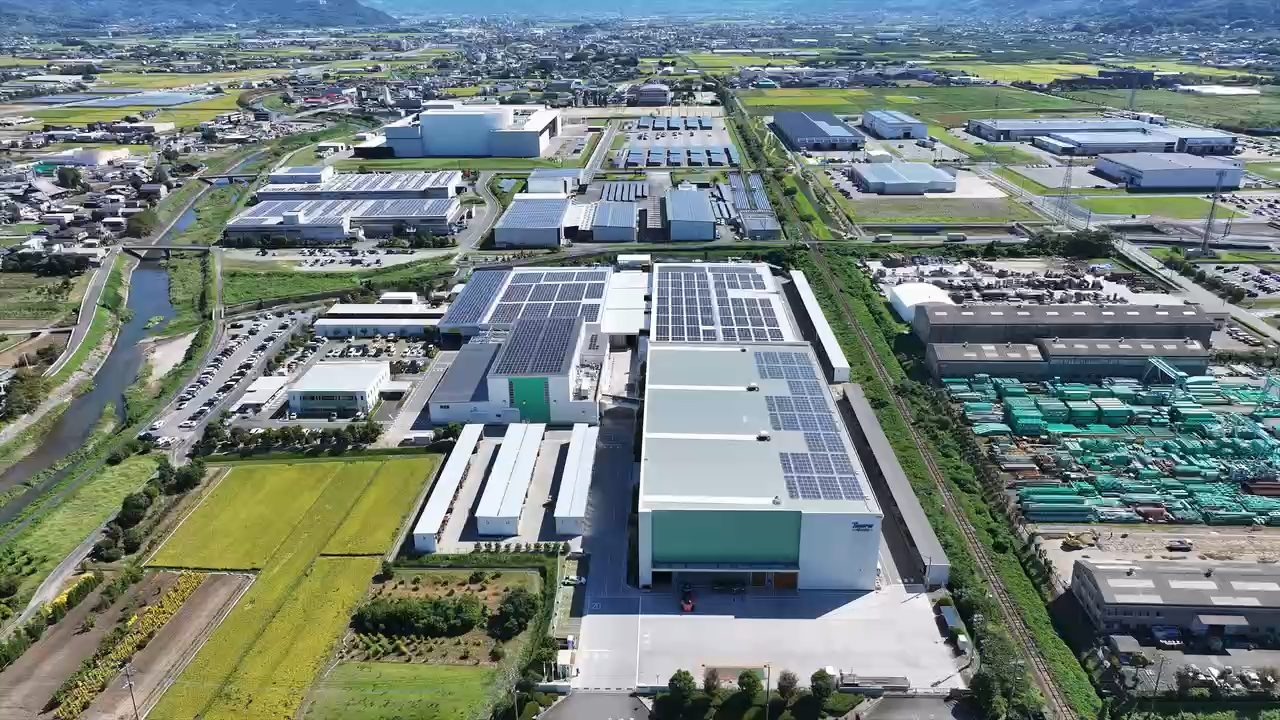
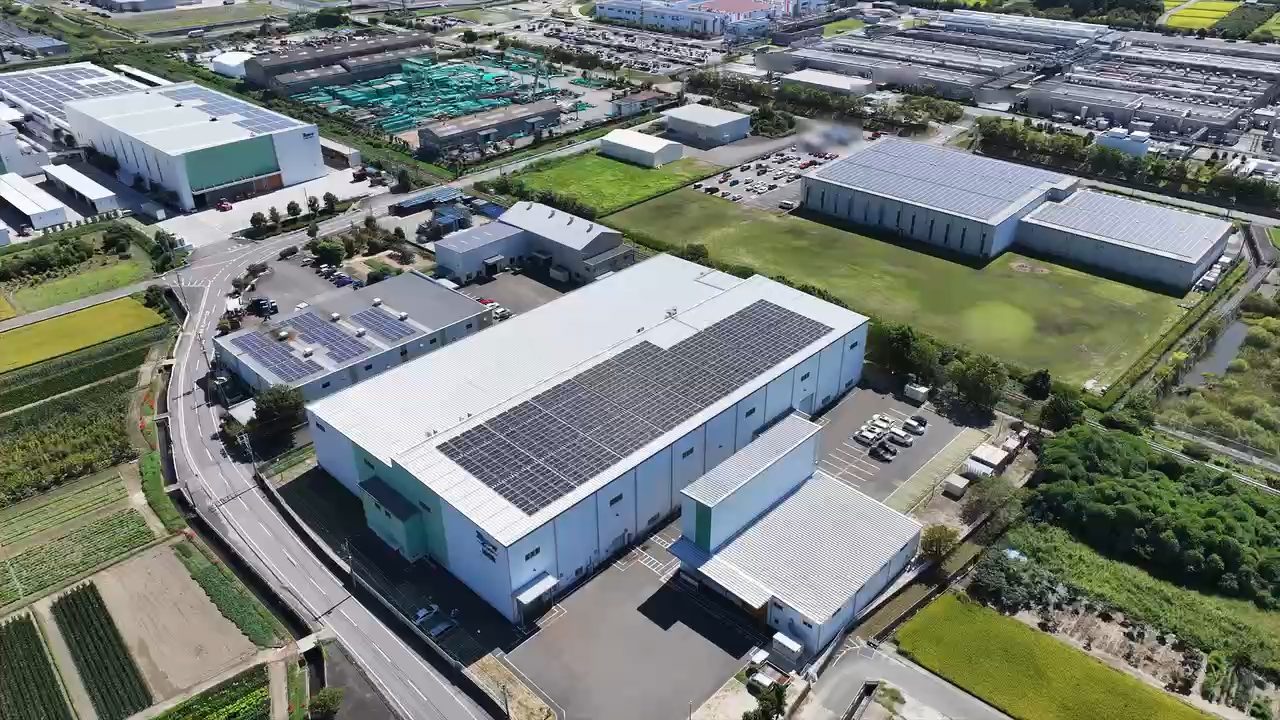
今日巡る、2拠点3施設
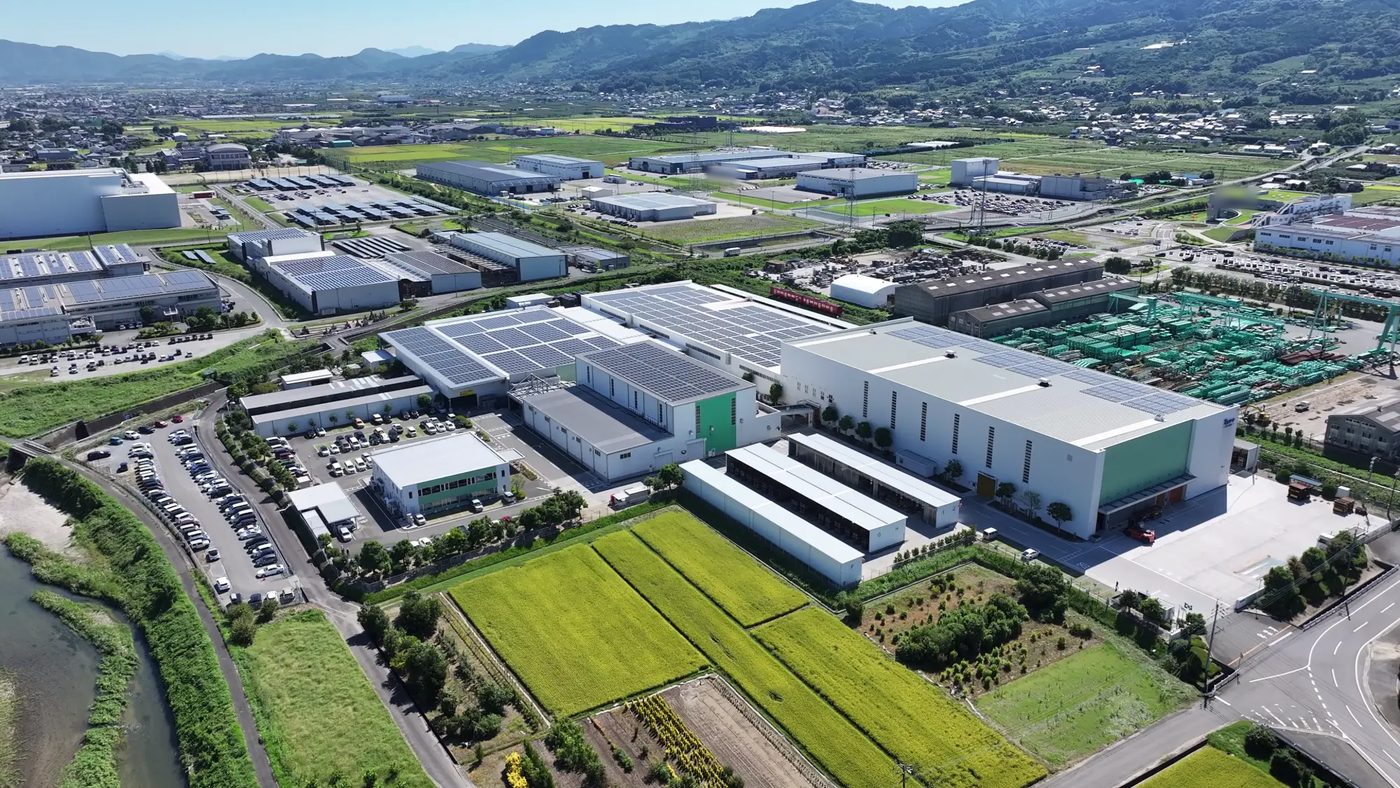
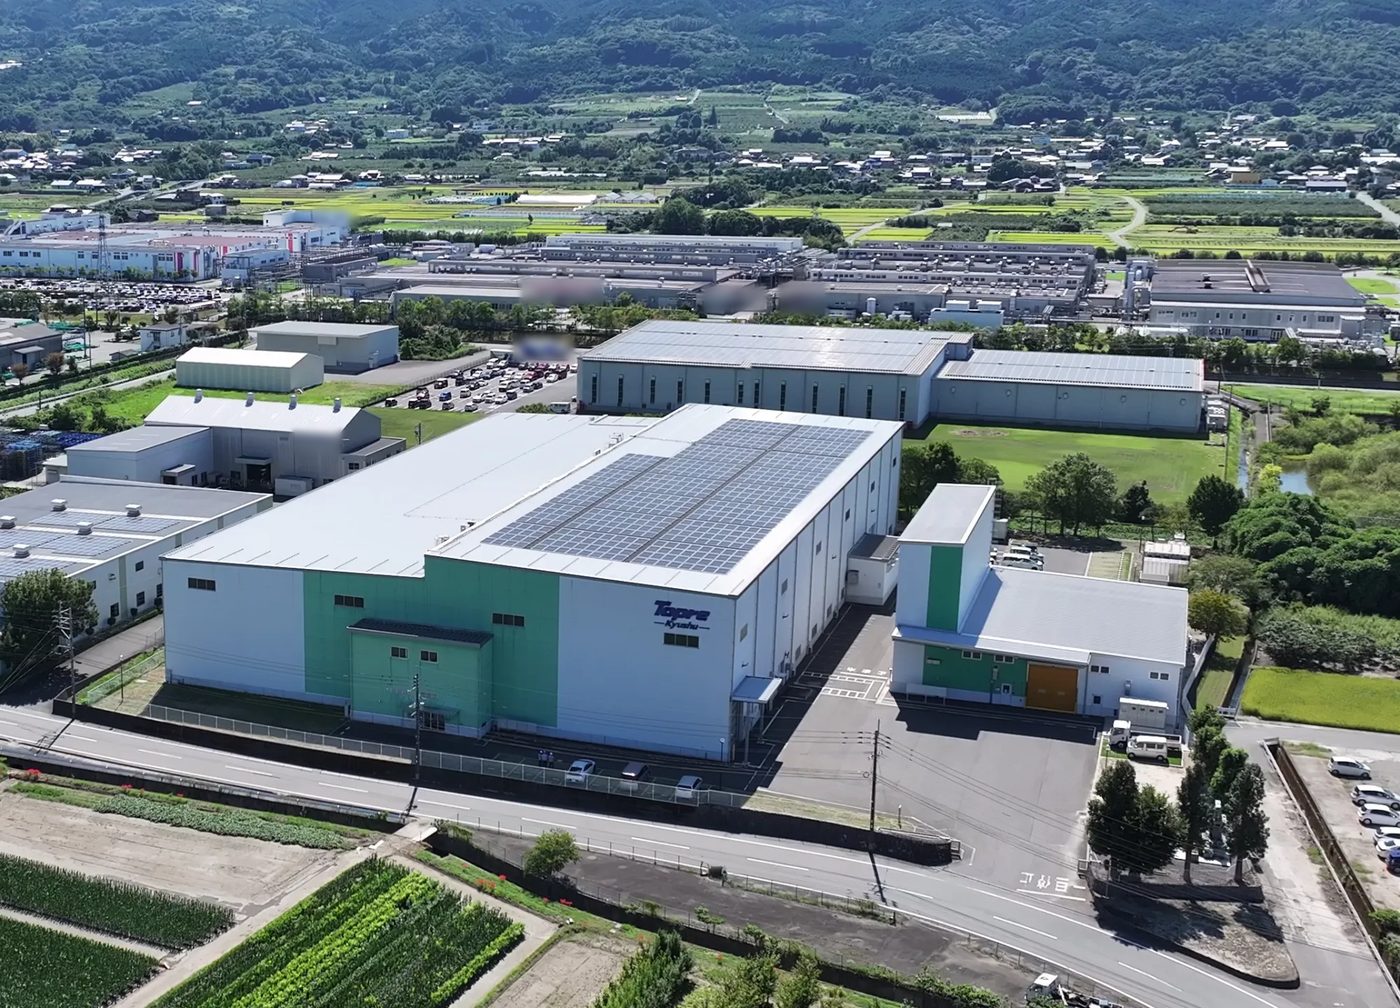
※各施設への行き方・地図は拠点・設備「アクセス」をご覧ください。
 映像 8秒・音声なし
 映像 25秒・音声なし
Stop 02 金型づくり:すべては、金型づくりから始まる
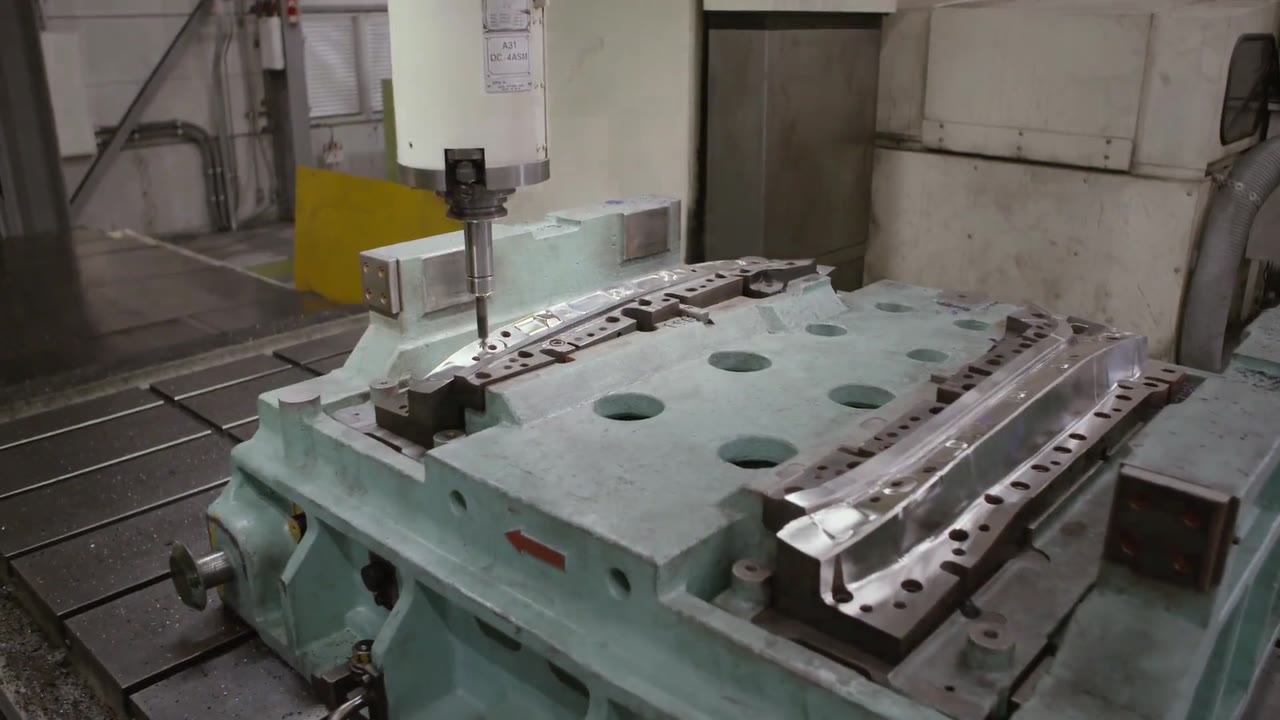
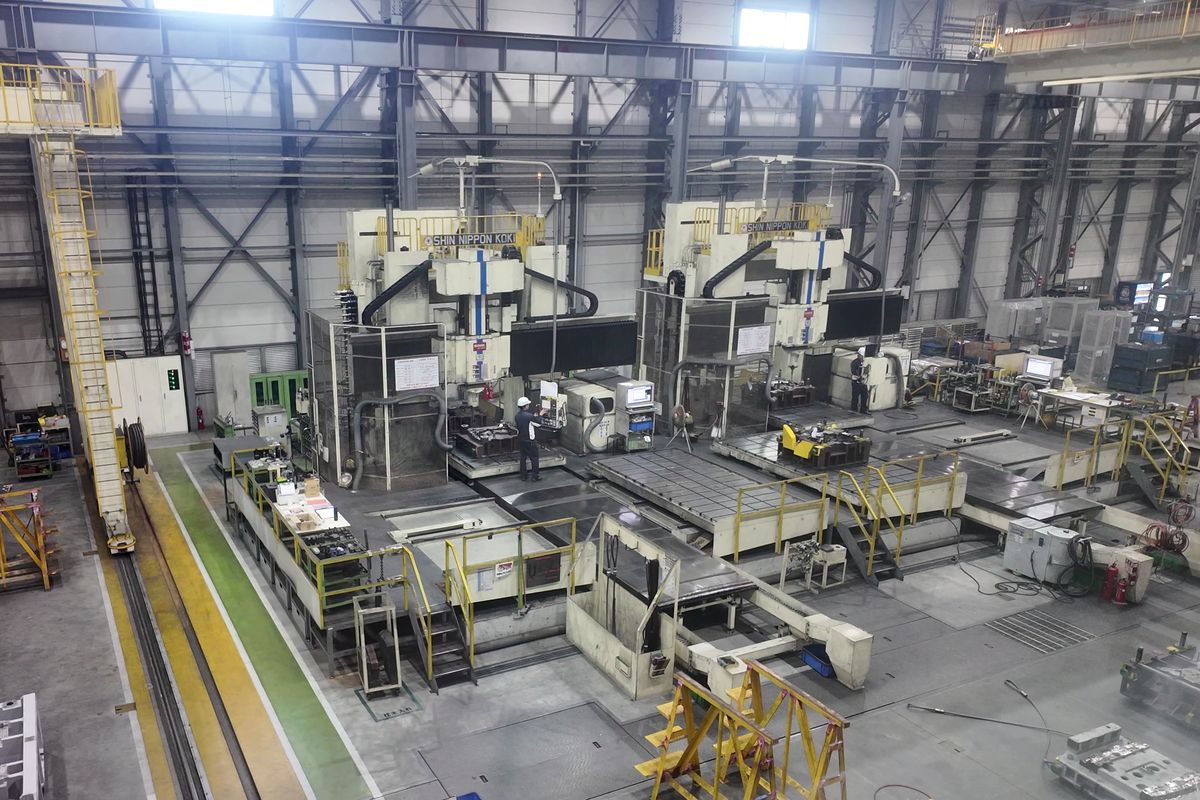
最初の現場は、久留米市内にある金型づくりの拠点・技術センターです。
クルマの部品づくりは、量産が始まる前の「金型づくり」からスタートします。
プレス部品の形と精度は、鋼板を挟み込む金型で決まるからです。
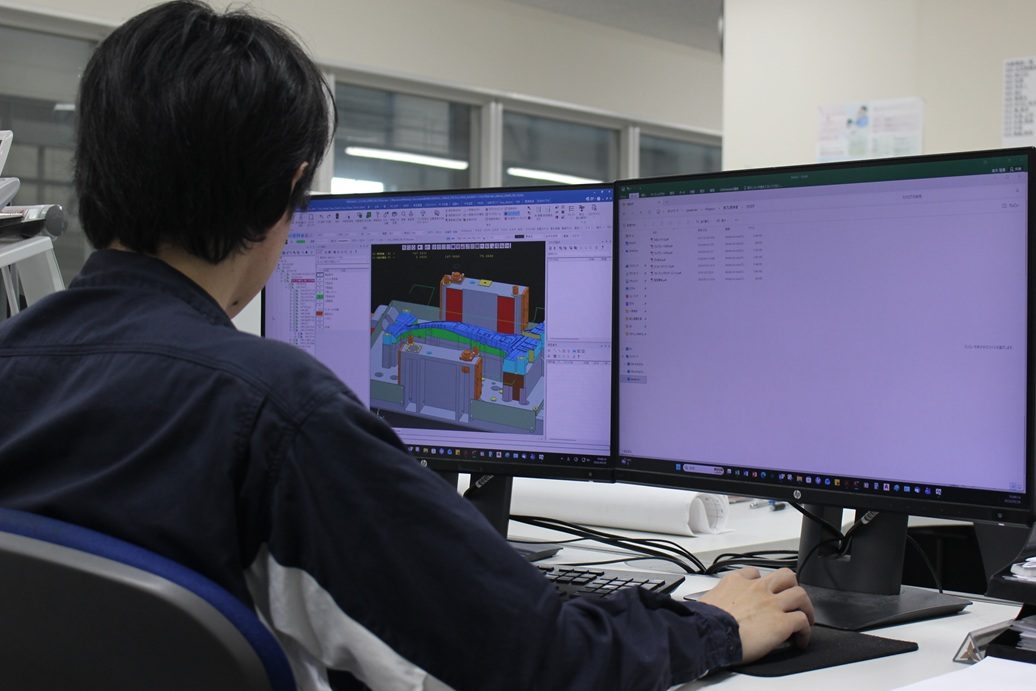
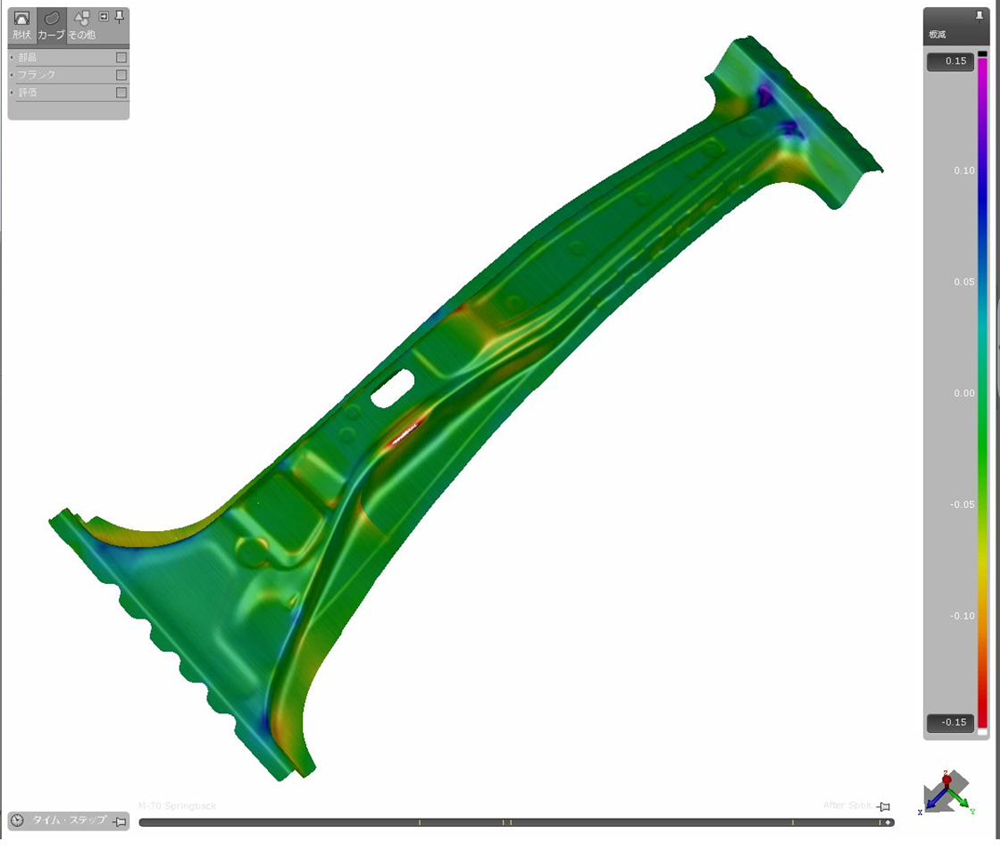
コンピュータ上のシミュレーション(CAE解析)で成形を予測し、大型工作機械で削り出し、最後は人の手で仕上げていく(玉成〈ぎょくせい〉)。
東プレ九州は、この金型づくりを、設計から仕上げまで自社で一貫して手がけています。
見学メモ仕上げの職人は、金型の表面を手のひらでなでて、目に見えない凹凸を探します。
機械では測りきれない繊細さを、人の感覚が支えています。
 映像 8秒・音声なし
 映像 4秒・音声なし
 映像 4秒・音声なし
Stop 03 材料置場:材料は、巨大な鉄のロールで届く
金型が完成したら、いよいよ量産の現場へ。まずは材料置場です。
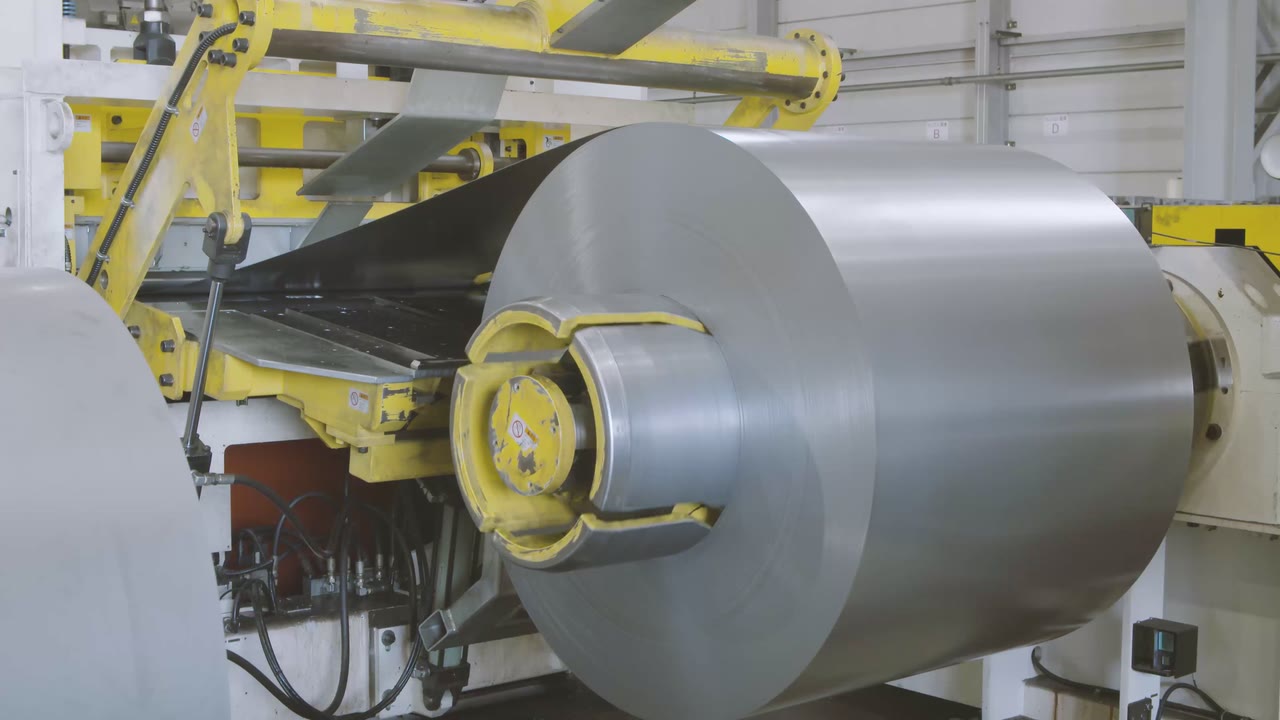
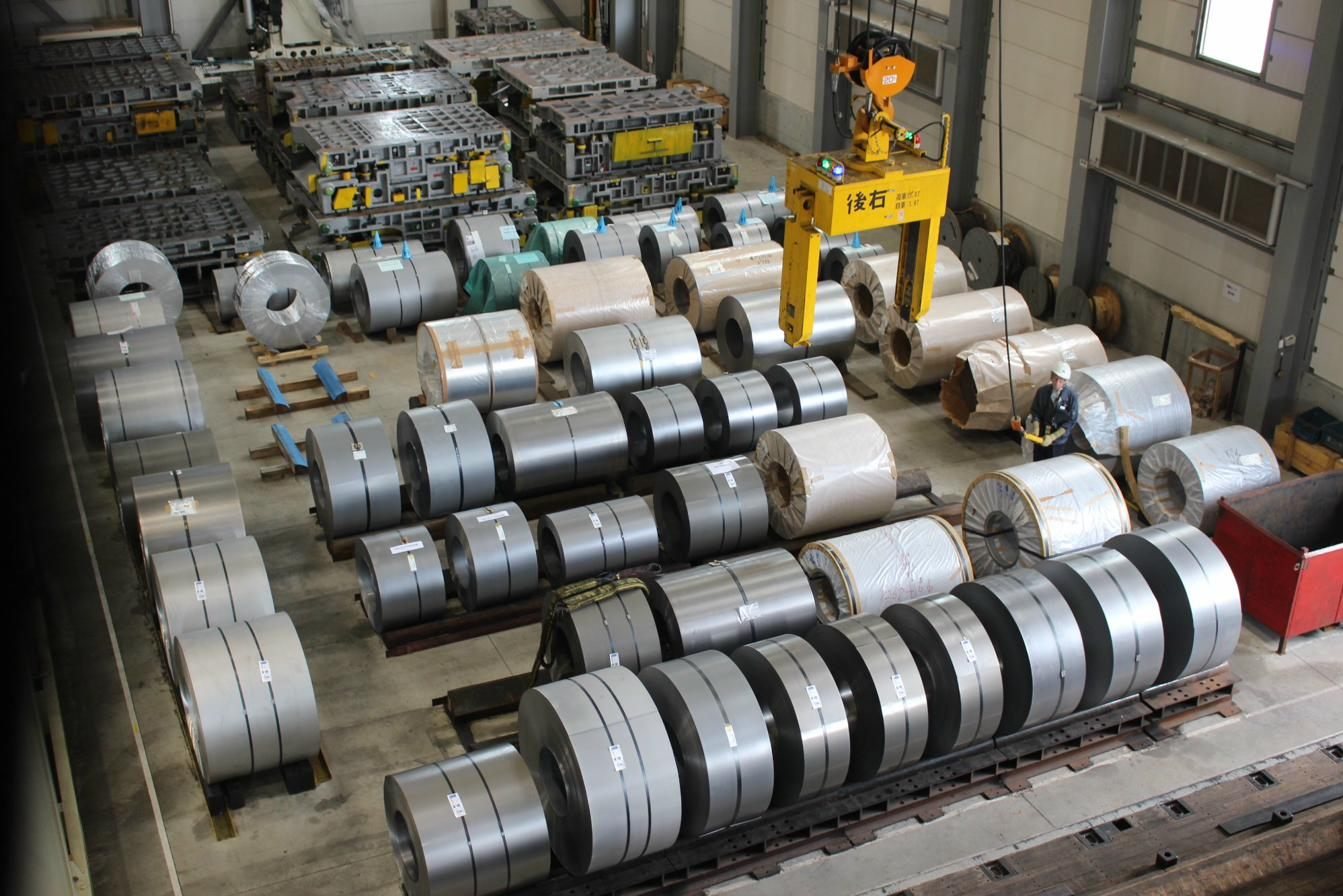
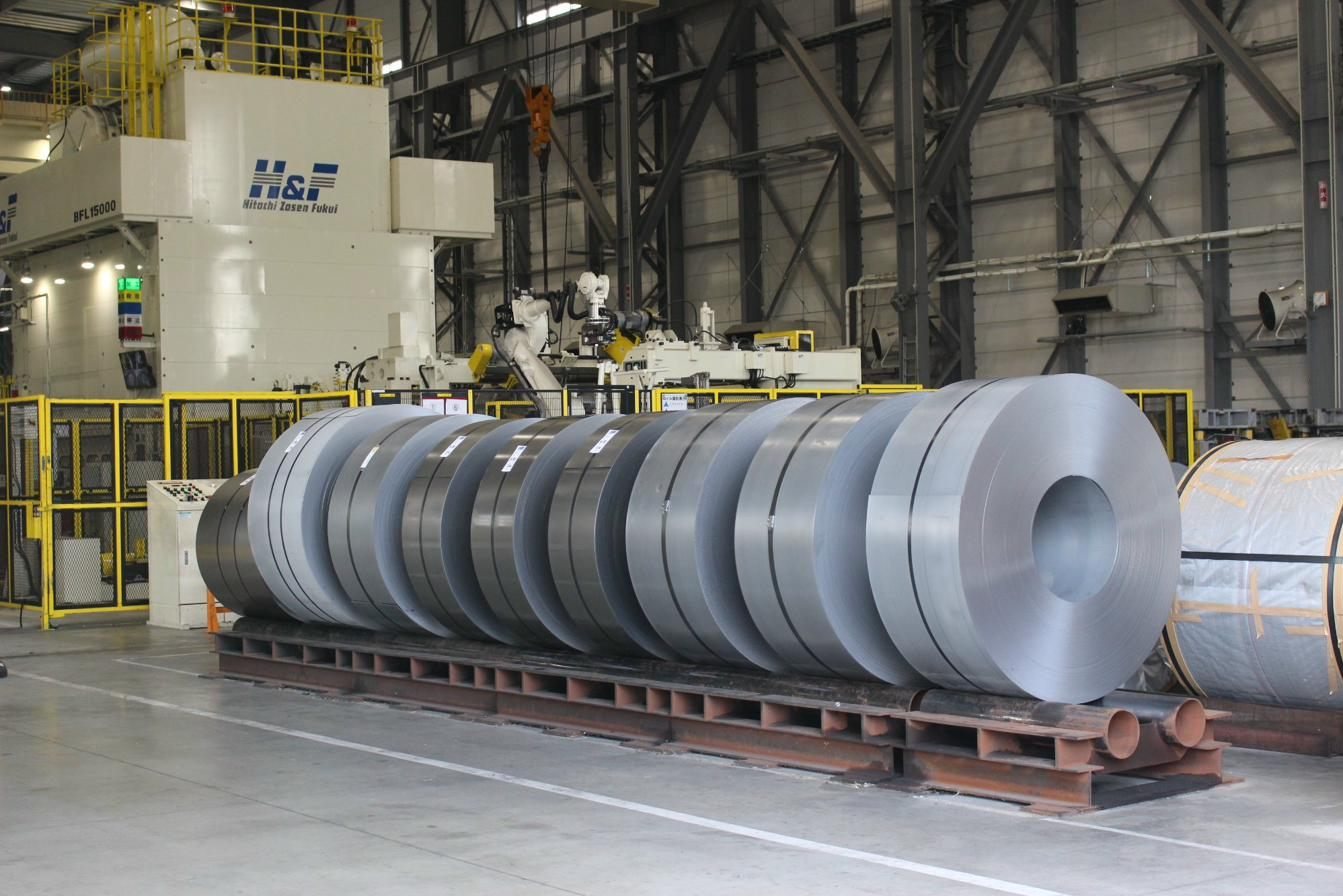
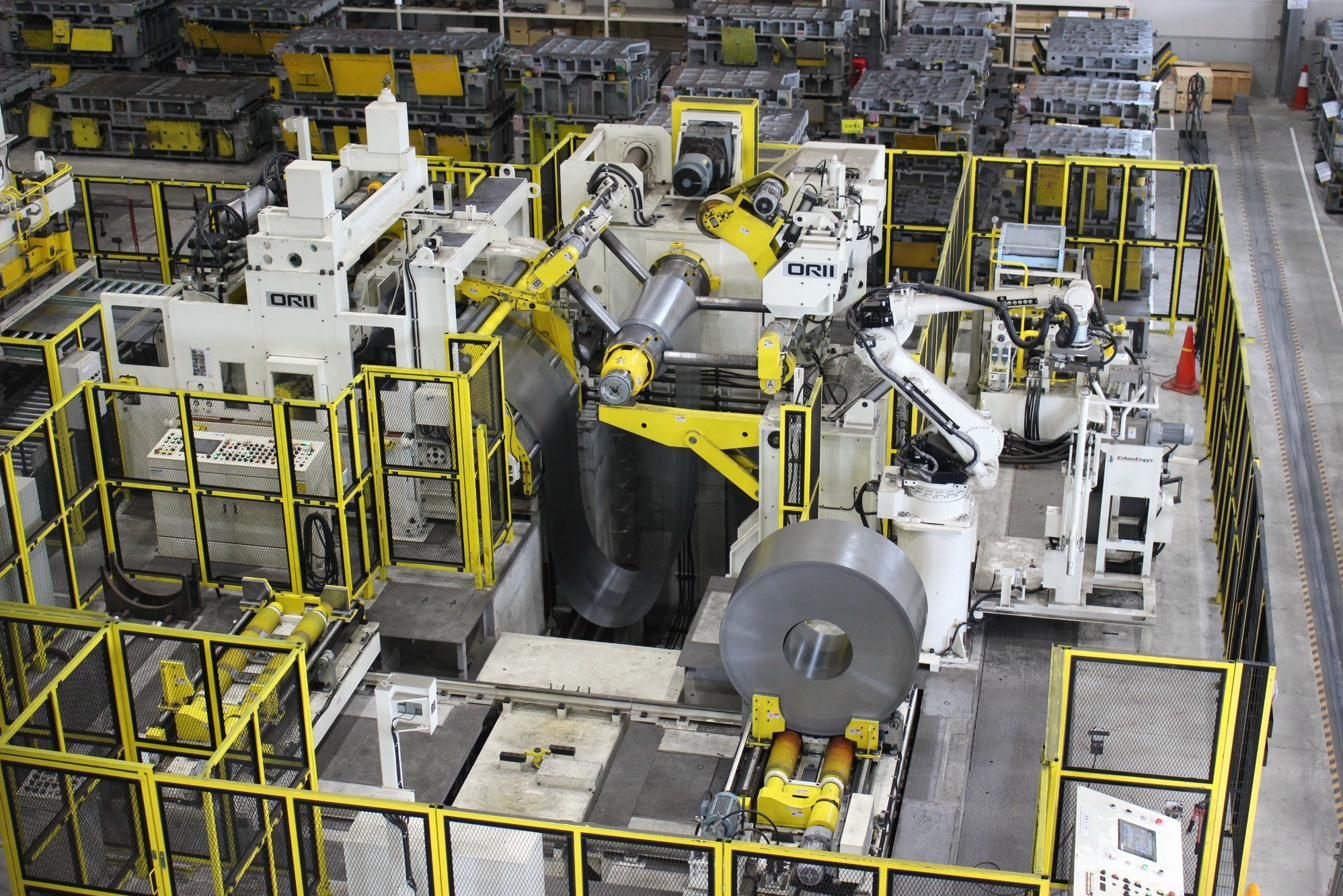
クルマの骨格の材料になる鋼板は、トイレットペーパーのように巻かれた巨大なロール「コイル」の形で、製鉄メーカーから届きます。
ここに並ぶ銀色のロールが、これから金型とプレスの力で、クルマの骨格へと姿を変えていきます。
映像は、コイルをほどいて次の工程へ送り出すところです。
見学メモコイルはとても重いため、人の手ではなく専用の設備で慎重に運ばれます。
「吊り荷の下には決して入らない」——これも工場の大切なルールのひとつです。
Stop 04 プレス:3000tの力で、鉄が形になる
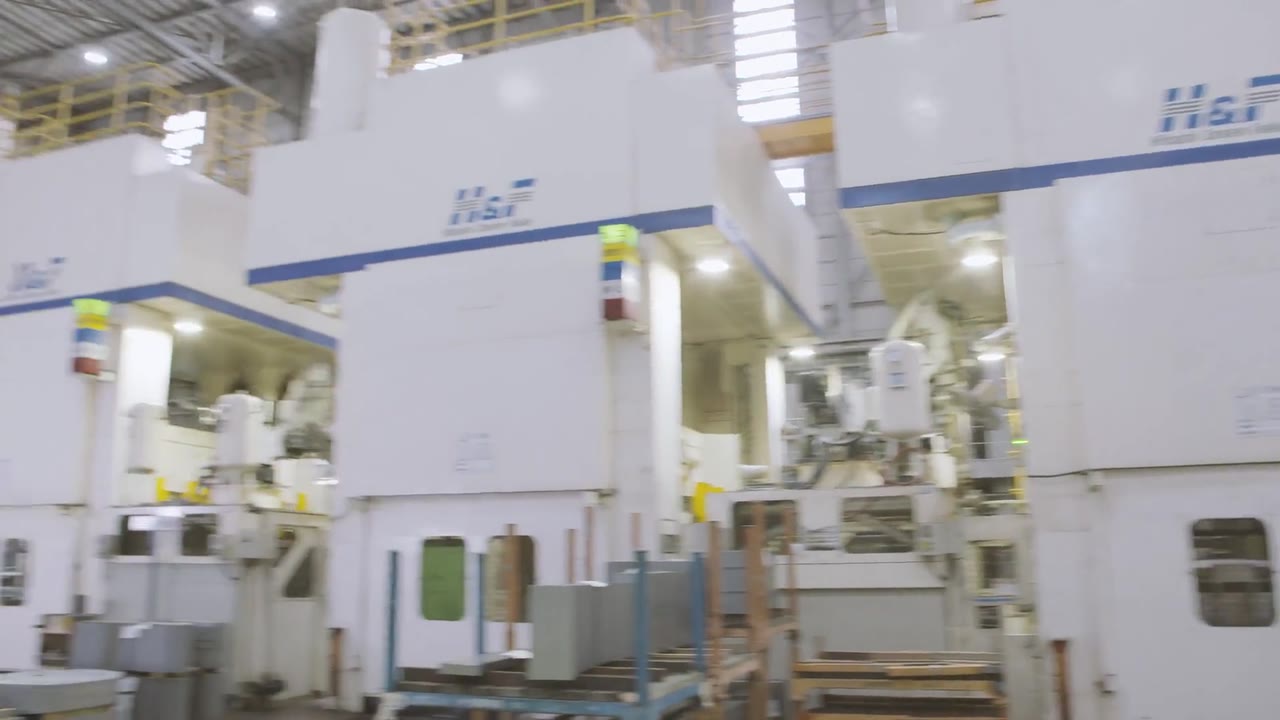
コイルをほどいて板状に切り出したら(ブランキング)、次はプレス工程です。
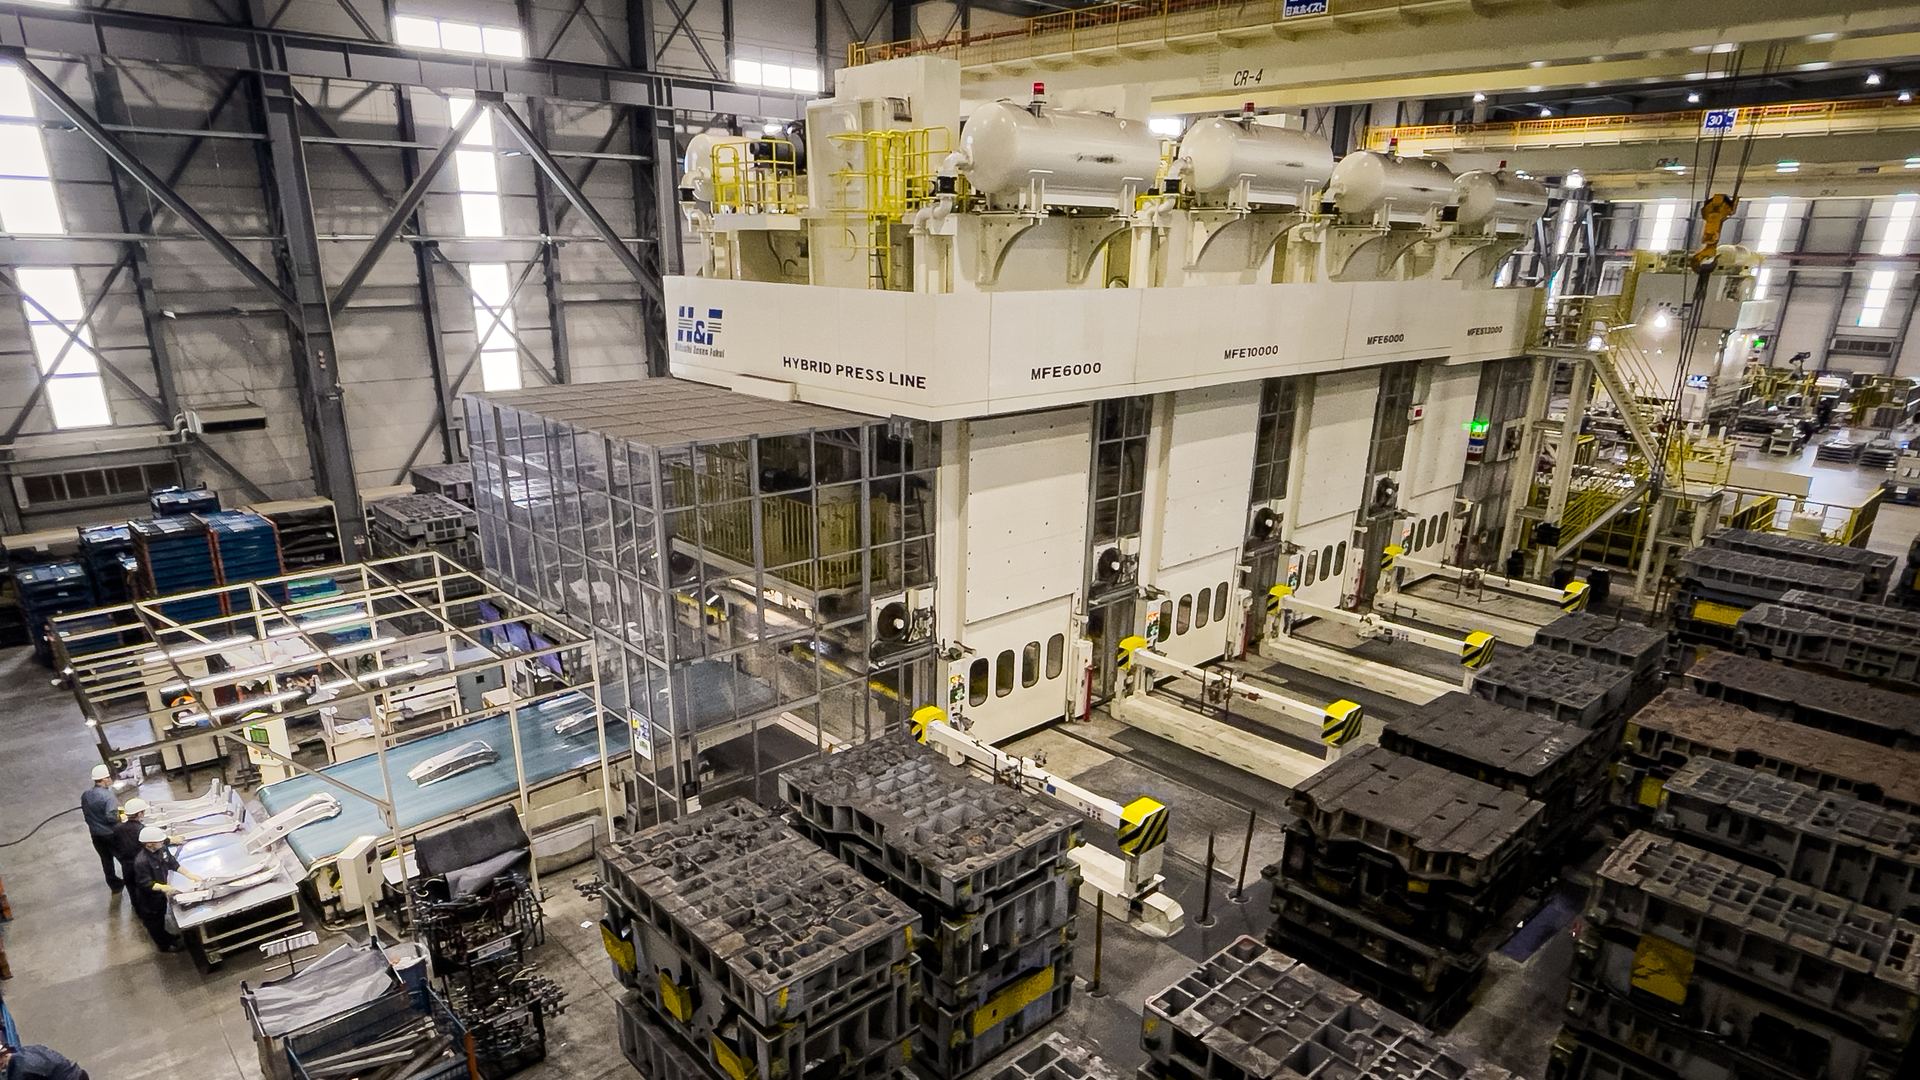
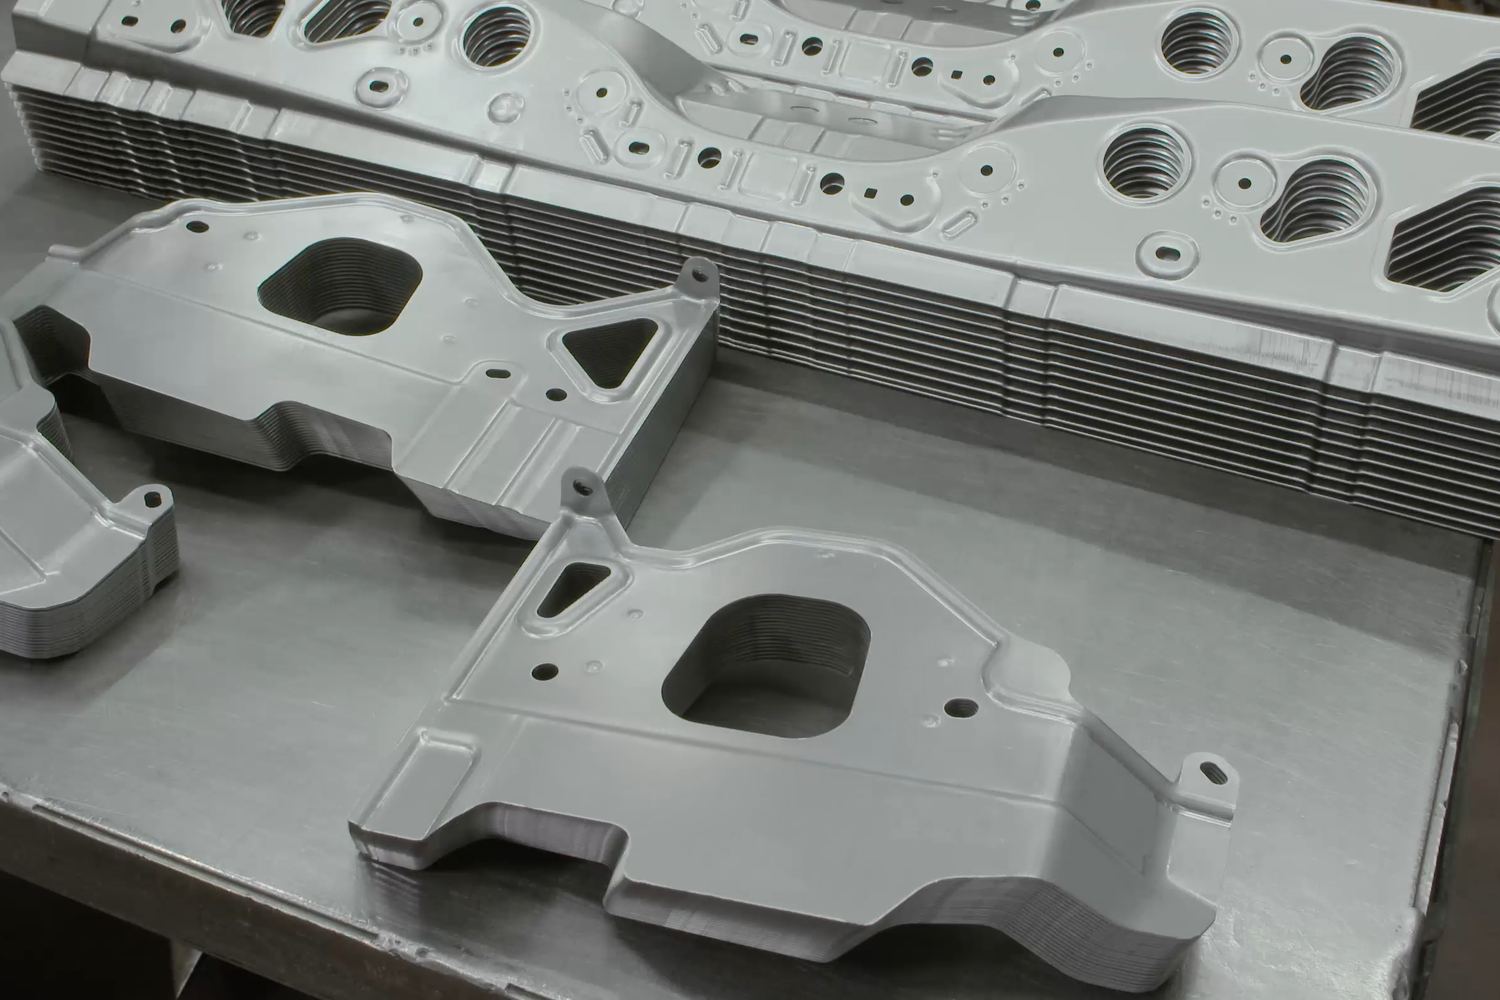
技術センターでつくった金型をプレス機に取り付け、3000tもの力で、平らな鋼板を一瞬のうちに立体的な部品へ成形します。
ここで扱うのは、1平方ミリメートルあたり約120kgの力に耐える「超ハイテン材」(引張強度1180MPa級)。
硬くて反発の強いこの鋼板を、狙いどおりの形に仕上げる精度が、東プレ九州の腕の見せどころです。
見学メモ「ドン……ドン……」と、床から伝わる規則正しいプレスの音とリズム。
工場見学で一番記憶に残るのは、この体の芯に響く音かもしれません。
 映像 6秒・音声なし
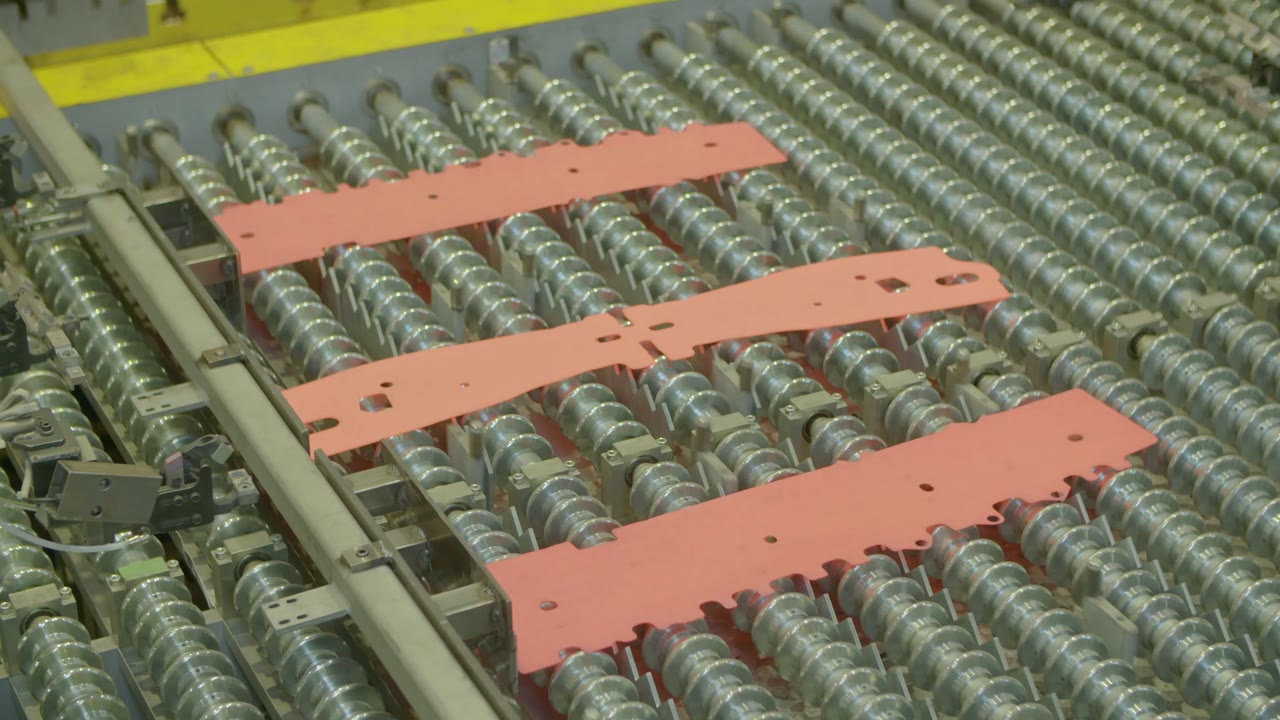 映像 8秒・音声なし
Stop 05 ホットスタンプ:900℃。真っ赤な鋼板が強くなる瞬間
ここ苅田工場にあるのが、ホットスタンプラインです。
プレスとは別のこのラインでは、特に高い強度が求められる部品をつくります。
鋼板を約900℃——溶岩なみの温度まで加熱し、真っ赤になったところを金型で成形。同時に金型の中で一気に冷やして焼入れします。
こうして生まれる部品の強度は1470MPa級。1平方ミリメートルあたり約150kgに耐える「極限の強さ」が、衝突のときに乗る人の命を守ります。
見学メモ加熱炉の中で、鋼板はオレンジ色に光るまで熱せられます。
真っ赤な鋼板が金型へ送り込まれていく光景は、何度見ても圧巻です。
映像のとおり、高温の材料を運ぶのは人の手ではなく設備です。
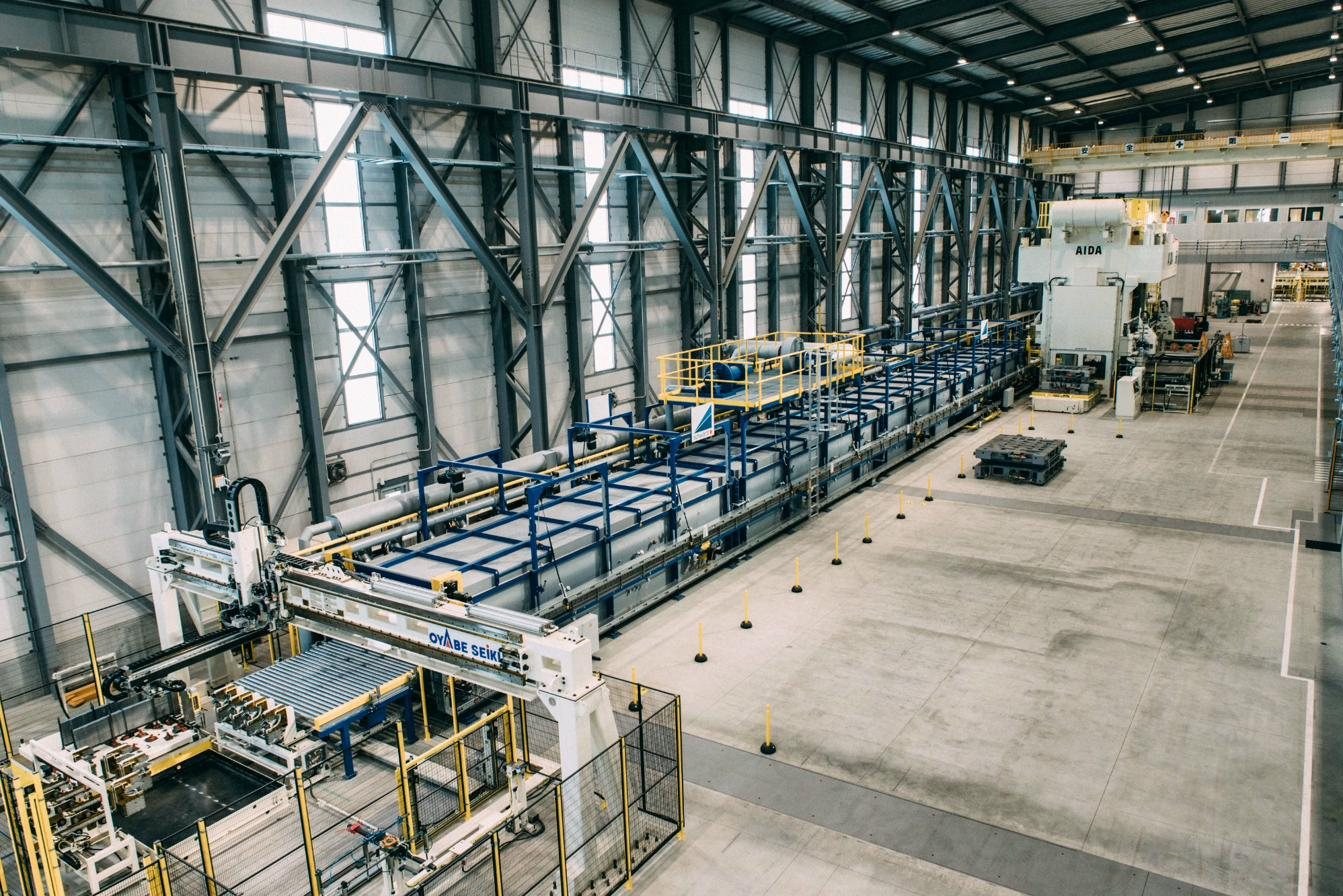
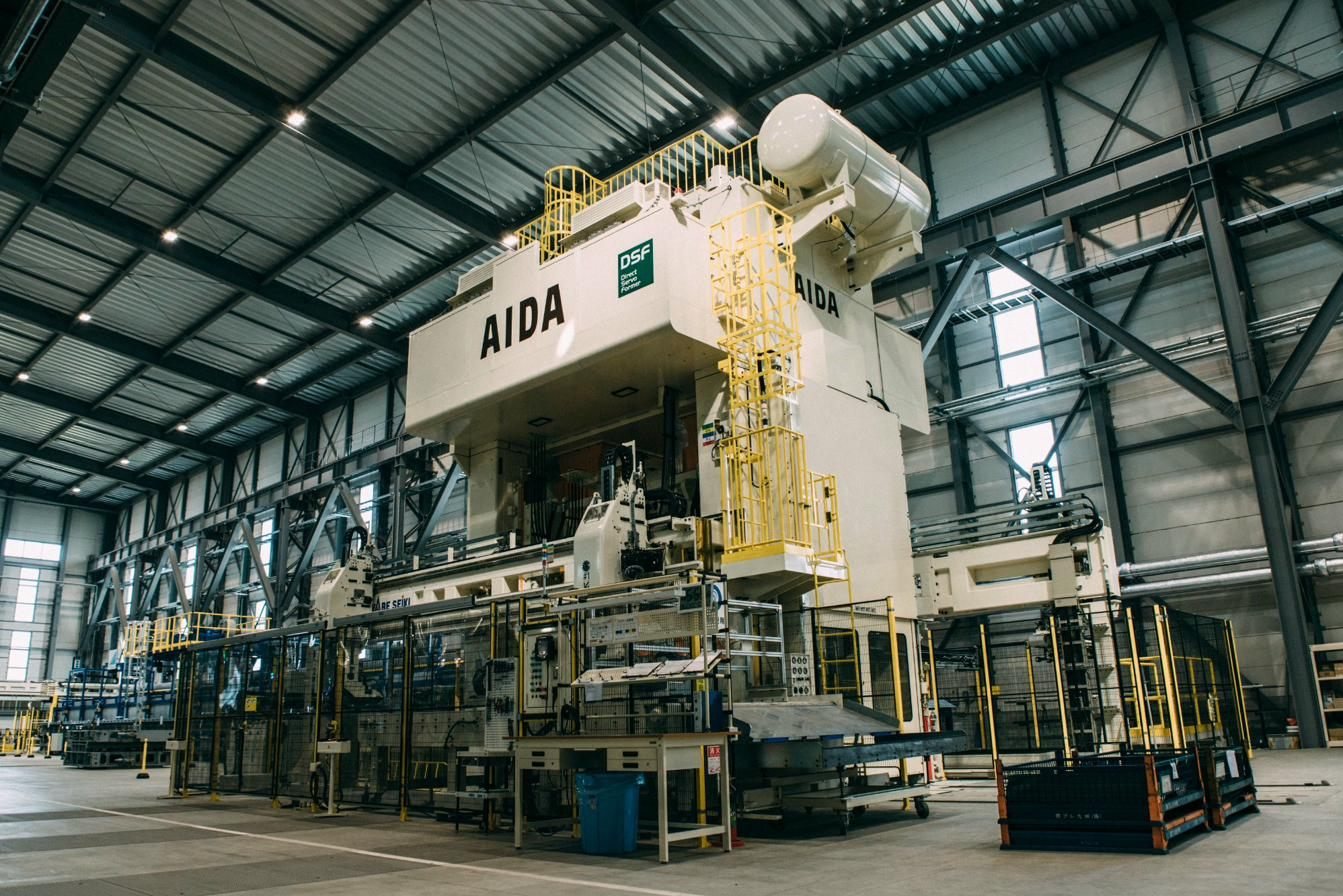
Stop 06 溶接・組立:火花の先で、部品が骨格になる
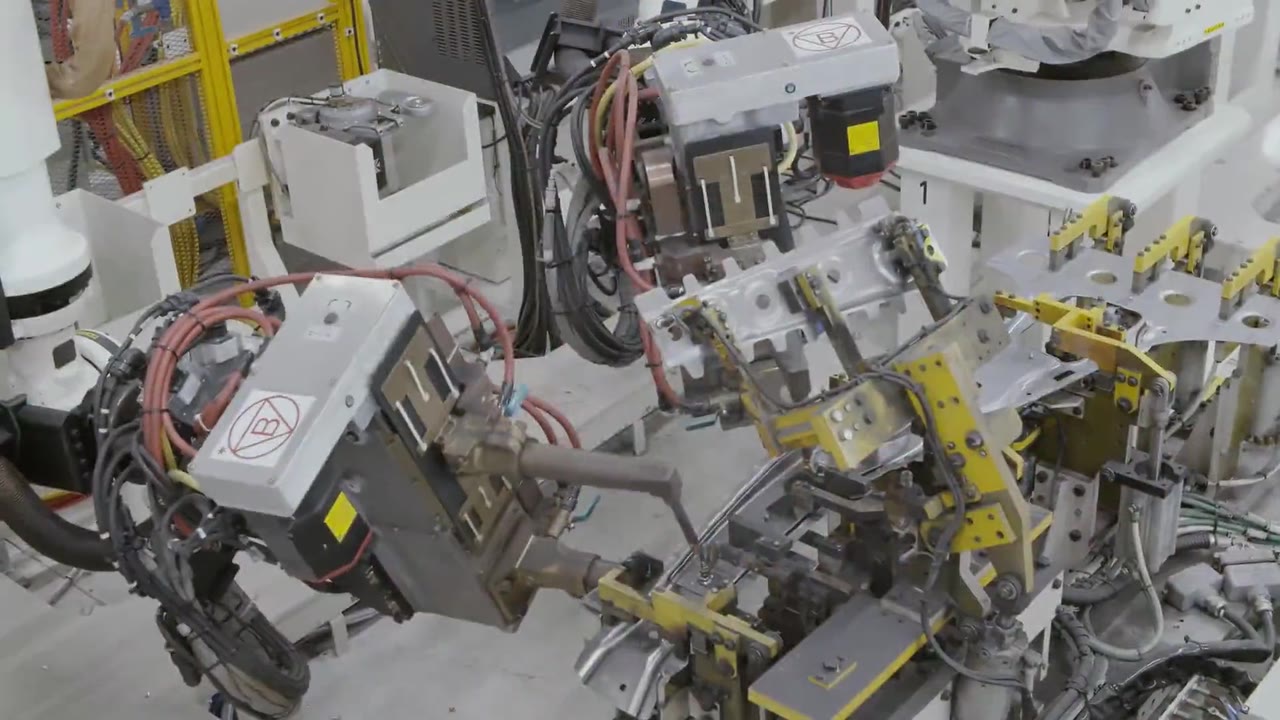
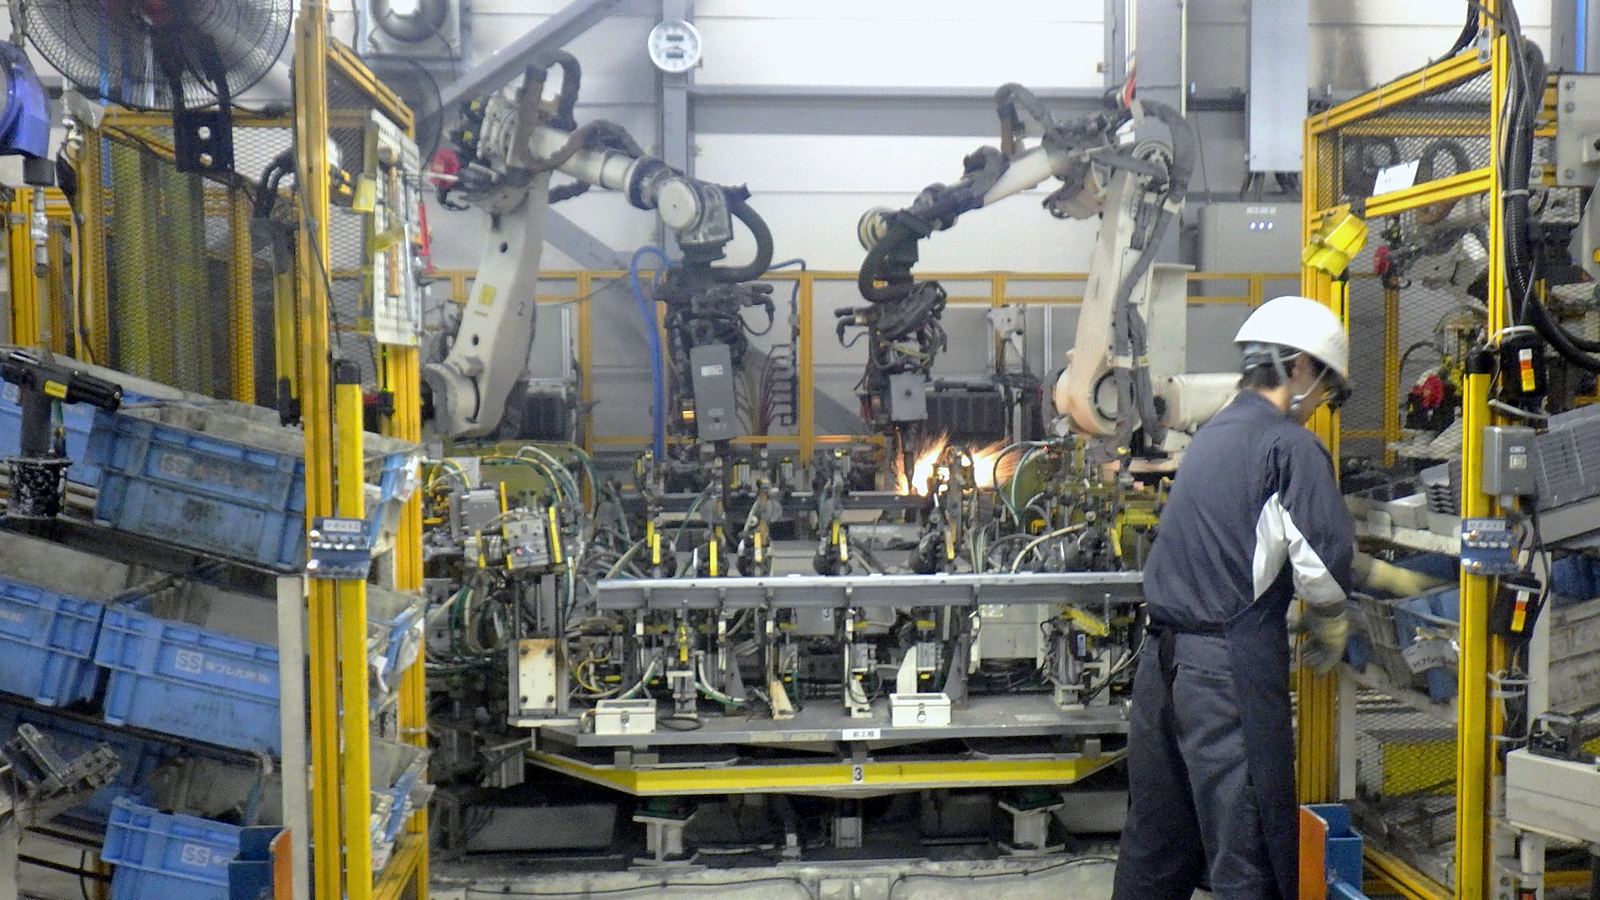
社内で成形した部品と、協力メーカーから届く部品を、溶接で1つにつなぎます。
ロボットアームが青白い火花を散らしながら、正確に同じ動きを繰り返し、頑丈な骨格ユニットに組み上げていきます。
ロボットのティーチング(動きを教える作業)や設備の保全は、人の仕事。
ここは「機械と人がチームで働く」現場です。
見学メモパパパッと弾ける溶接の火花は、暗い工場内では花火のよう。
ただし強い光は目によくないため、直接見つめないのが工場のルールです。
溶接の担当者は、保護面と手袋で身を守ります。
 映像 8秒・音声なし
Stop 07 検査:命を預かる部品に、妥協はない
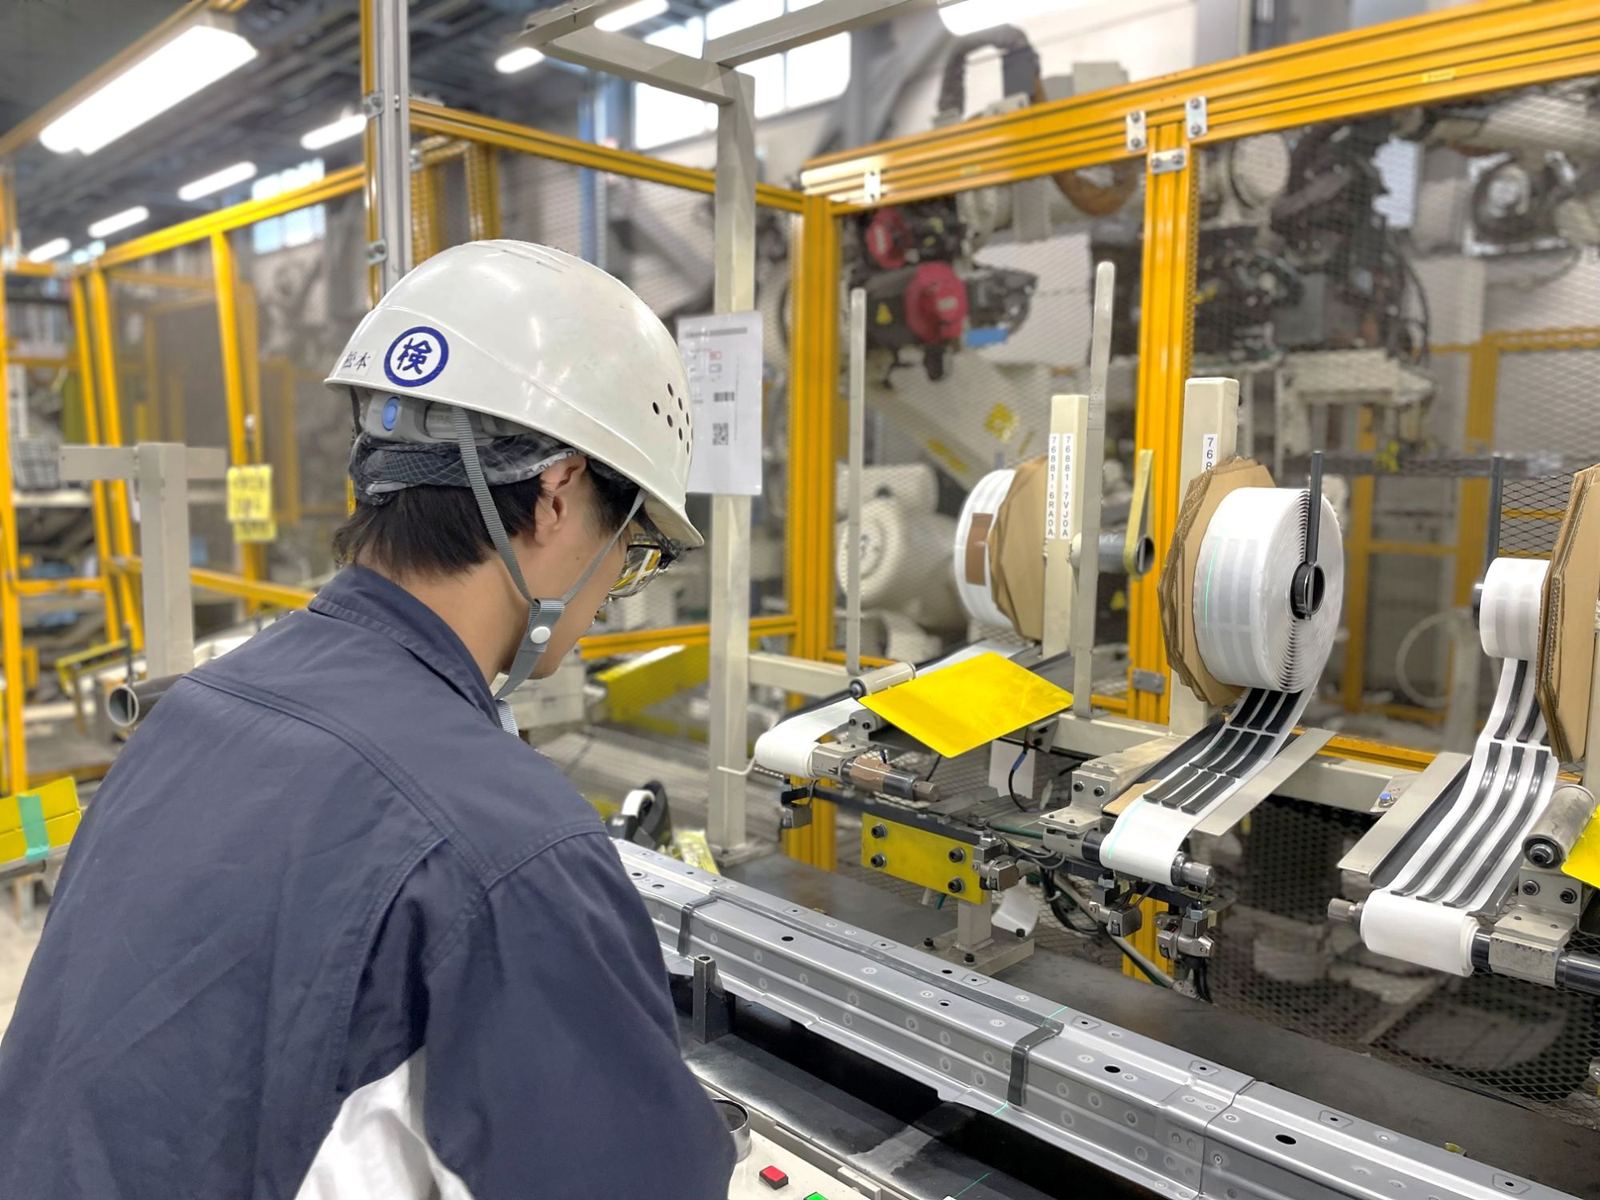
出荷前の最後の関門が、品質管理部門による検査です。
骨格部品は、衝突のときに乗る人の命を守る部品。だからこそ、寸法・外観・溶接の状態を、決められた基準で厳しくチェックします。
検査は、このストップだけで行うものではありません。
材料の受け入れから出荷まで、各工程で品質を確かめながら次へ送ります。
この「全工程でのつくり込み」を、品質マネジメントの国際規格(ISO 9001)に基づく体制で支えています。
見学メモにぎやかだったプレスや溶接の現場と打って変わって、検査場は落ち着いた空間。
検査員が部品を一つひとつ手に取り、決められた項目を確認していきます。
Stop 08 出荷:クルマの工場へ、今日も出発
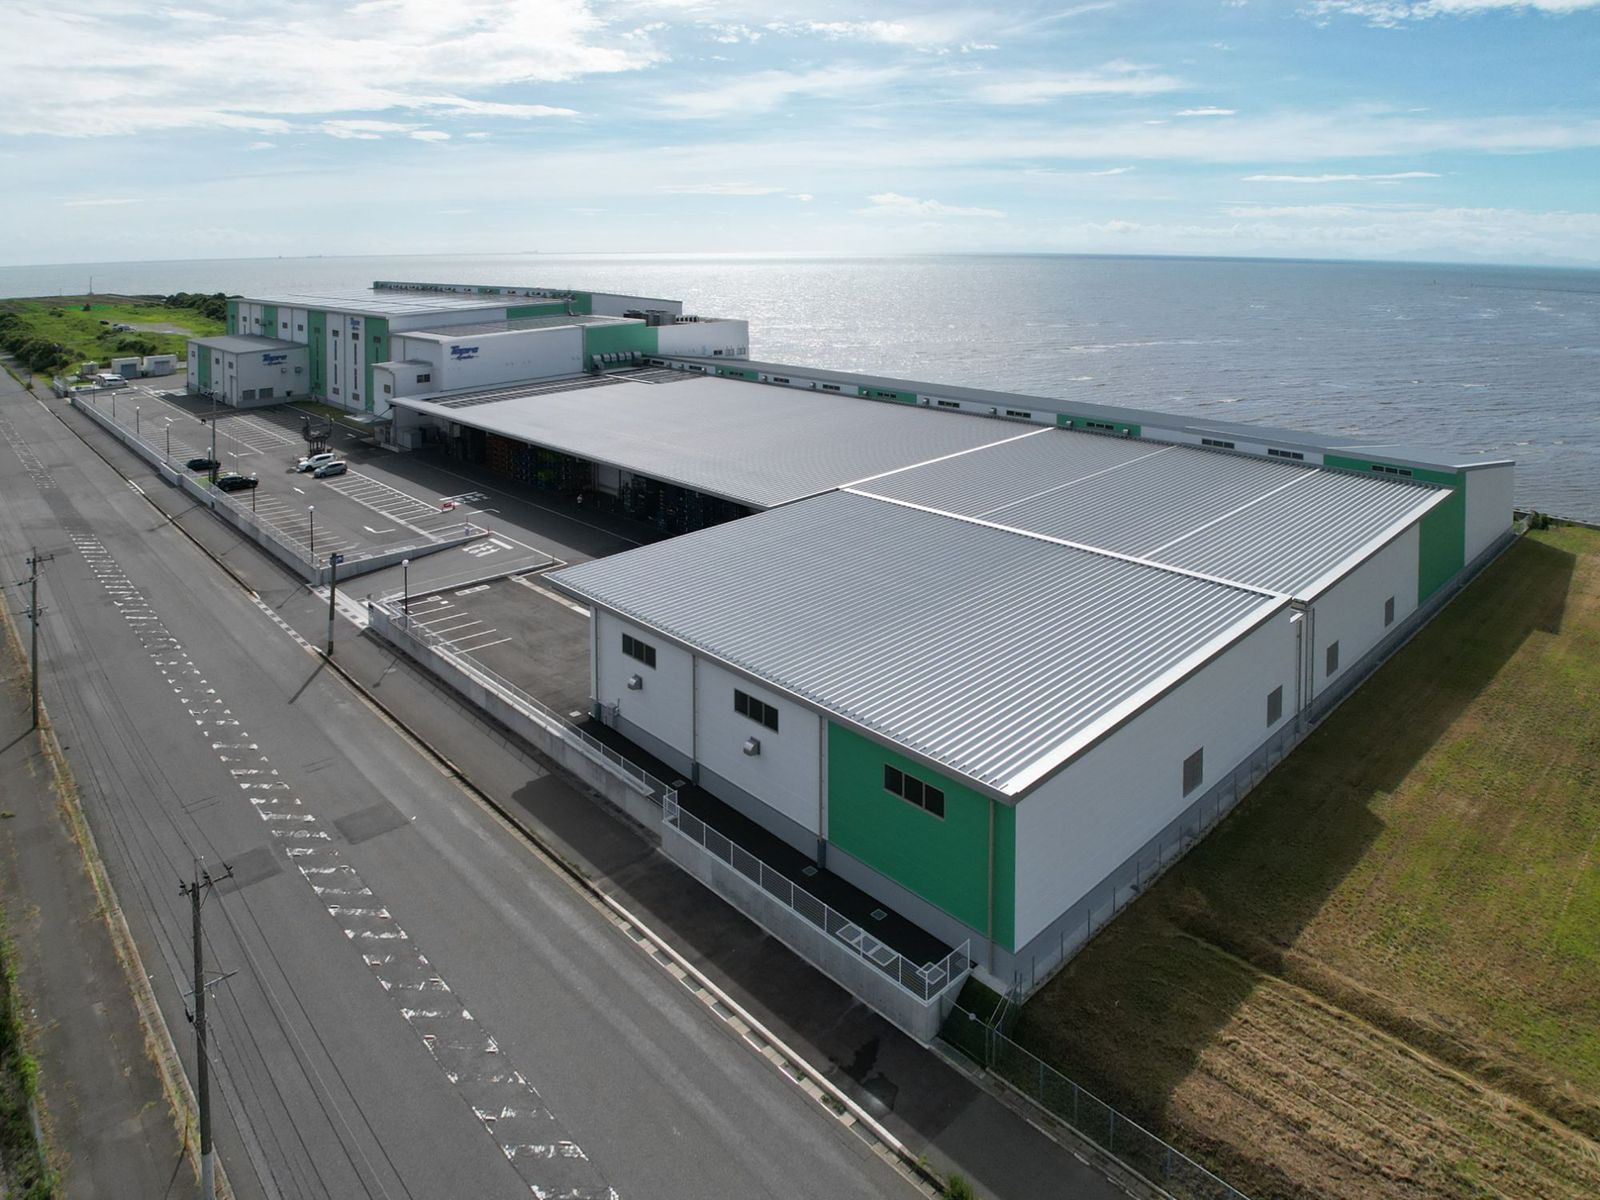
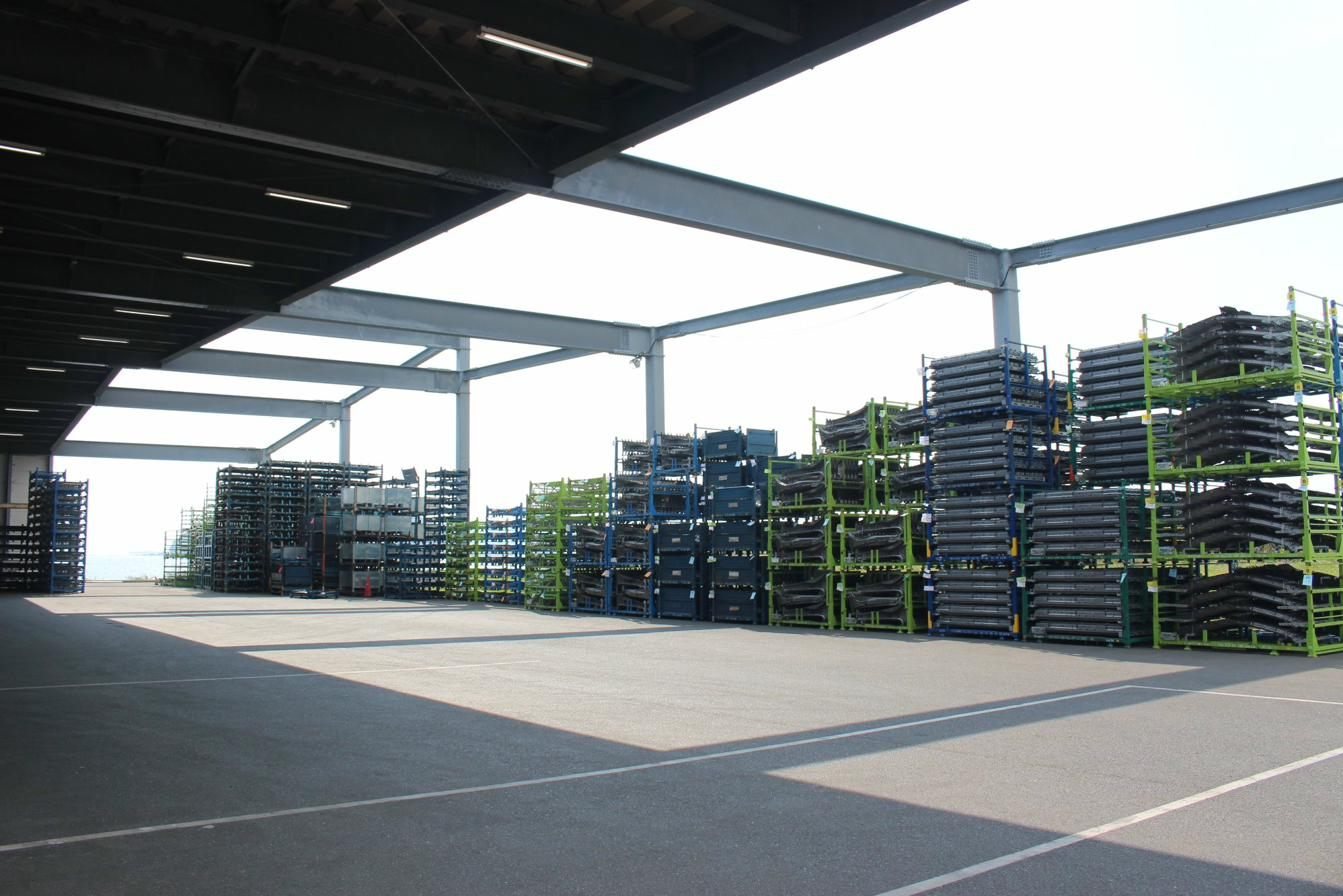
検査を通過した部品は、物流棟(出荷棟)へ。
トラックに積み込まれ、自動車メーカーの生産ラインの進み具合に合わせて、必要なものを、必要なときに、必要なだけ届けます(ジャスト・イン・タイム)。
届いた部品は、自動車メーカーの工場でクルマに組み込まれ、やがて世界のどこかの道を走り出します。
あなたの街を走るあのクルマの中にも、ここでつくられた骨格が入っているかもしれません。
見学メモ物流棟では、部品を載せたトラックが毎日行き来します。ここが「工場の出口」であり、クルマづくりへの「入口」です。
工場の中では、映像のような自動搬送車(AGV)が部品を運ぶ場面も見られます。
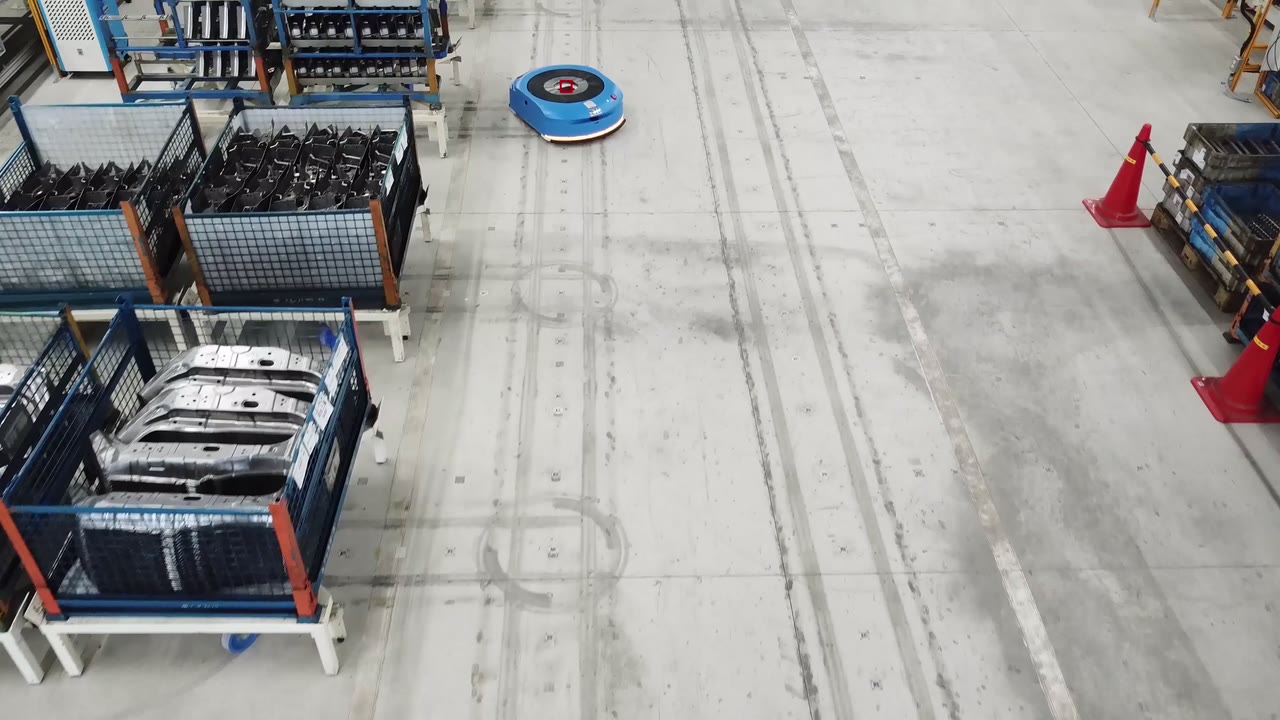 映像 5秒・音声なし
本物の工場を、見に来ませんか?
バーチャル見学は、実際の見学の「予習」です。立場に合わせて、次の一歩をご案内します。
保護者・先生の方
見学のご相談は採用担当へ
生徒さん・保護者の方の見学や、求人票に関するご相談は、業務部 業務課 採用担当が承ります。
本社・久留米工場:TEL 0943-74-7150(代表)
苅田工場:TEL 093-435-0124(代表)
学校を通じた見学・応募の流れ(高校生の方)
- 求人票の確認7月に学校へ求人票が届きます。進路指導室でご確認ください。
- 職場見学(任意)希望する方は、職場を見学できます。
雰囲気を自分の目でご確認ください。このページはその予習です。 - 応募9月に学校を通じて応募書類をご提出ください。
- 選考面接と適性検査を行います。
- 内定内定後は、入社まで学校生活を大切にお過ごしください。
※スケジュールは年度や地域により異なります。詳しくは学校の進路指導の先生にご確認ください。
※募集の条件は募集要項でもご確認いただけます。ご不明な点は、業務部 業務課 採用担当(TEL 0943-74-7150 代表)へ。